Carta de Controle: o que é, tipos, como fazer e 5 exemplos em PDF
Como montar o gráfico que mostra se o processo mudou, com os limites vindos do processo e os oito testes que acusam causa especial.

O capítulo 31 do meu livro se chama Controle Estatístico de Processos. São 22 páginas, da 449 até a 470. Ele abre com uma epígrafe de Armand V. Feigenbaum, impressa no rodapé da página de abertura, e fecha com oito testes de causa especial, um por figura. Escrever essas 22 páginas foi mais difícil do que eu esperava. Eu já tinha montado carta de controle em fábrica antes disso. Mas nunca tinha precisado defender por escrito cada linha do gráfico. Foi ali que eu assumi de vez uma frase que repito desde então. Uma carta de controle não serve para dizer se o número do mês está bom. Serve para dizer se o processo mudou.
A diferença parece pequena e custa caro. Uma equipe olha o indicador, vê 3,2 contra meta de 3,5, comemora e vai embora. Outra olha o mesmo 3,2, enxerga o sexto ponto consecutivo subindo dentro dos limites e abre uma ação naquela tarde. A segunda tem carta. Neste guia você vai ver o que ela é. Também como escolher o tipo pelo tipo de dado, e como sair de 25 pontos para os limites. Depois vêm os oito testes da seção 31.4. Fecham o guia cinco fichas preenchidas para baixar em PDF e o modelo em branco para montar a sua.
O que é uma carta de controle?
Uma carta de controle é o gráfico do seu indicador na ordem do tempo, com três linhas horizontais desenhadas por cima. No centro fica a linha média. Em volta dela, o limite superior de controle e o limite inferior de controle. Cada ponto é uma amostra colhida na frequência que o processo pede.
A ordem em que os pontos entram é parte da informação. É isso que separa uma carta de controle de um gráfico de barras do mês. O desenho pertence à família do controle estatístico de processos. A carta de controle é a ferramenta que a fase Controlar usa para saber se a melhoria segurou. Ela responde isso depois que o time do projeto foi embora.
A definição que eu uso está no segundo parágrafo da seção 31.1 do Guia Prático Lean Seis Sigma Black Belt. Ela diz assim: “A Carta de Controle é uma ferramenta utilizada para monitoramento da variabilidade ou estabilidade de um processo, e é elaborada para dados com distribuição Normal ou aproximadamente Normal. Desse modo, é possível distinguir a atuação de causas comuns e causas especiais no processo.” O trecho está na página 450. A última oração é o serviço inteiro.
Causa comum é a variação que o processo produz sozinho todo dia. É o desgaste normal da ferramenta, a diferença entre um operador e outro, o fornecedor oscilando dentro da faixa dele. Causa especial é o que entrou de fora: o lote de matéria-prima trocado, o sensor descalibrado, a escala remontada por causa do feriado. A carta de controle separa uma da outra por um critério só. É aí que ela ganha da planilha de metas. O critério é a média mais e menos três desvios-padrão do próprio processo, uma régua que vem do formato da distribuição normal. O que cai dentro é o processo sendo ele mesmo. O que sai é notícia. Quem propôs esse modelo foi Walter A. Shewhart, nos anos 1920, e por isso a literatura o chama de pai do CEP. O manual de estatística do NIST registra o corte em três desvios como padrão aceito na indústria por convenção histórica, e não por teorema.

Limite de controle não é limite de especificação
Se você guardar uma coisa só deste artigo, guarde esta. O limite de controle diz o que o processo faz. O limite de especificação diz o que o cliente exige. São dois números com origens diferentes. O primeiro sai dos seus próprios dados históricos. O segundo sai do contrato, da norma ou do desenho do produto. Desenhar a especificação no gráfico como se fosse limite de controle é o erro que mais aparece. Eu vejo esse erro sempre que abro uma auditoria de fase Controlar.
Existe um lugar legítimo para colocar os dois lado a lado, e ele tem nome: capabilidade do processo. Cp e Cpk foram inventados exatamente para confrontar a voz do processo com a voz do cliente. Na carta de controle, não. Um gráfico com a especificação por cima esconde os dois erros mais caros de uma vez. O processo pode estar perfeitamente previsível e péssimo. Todos os pontos podem estar dentro dos limites de controle e todos fora da tolerância do cliente. Ou pode estar tão folgado na tolerância que passa meses derivando sem que ninguém repare.
 O lugar da carta é onde a operação passa, não na pasta compartilhada. Um gráfico que só abre quando alguém procura o arquivo já perdeu a função de avisar.
O segundo estrago dessa confusão tem nome em inglês, tampering. É o hábito de mexer no processo por causa de ponto que está dentro dos limites. O operador vê o valor de hoje acima da média, corrige o setup, o valor de amanhã cai abaixo, ele corrige de novo. Cada correção dessas responde a ruído comum e adiciona variação de verdade. É o oposto do que o ciclo PDCA pede: sem o C de checar se algo mudou, o A de agir cai sobre ruído comum. A conclusão é a que a gente repete no chão de fábrica. Reagir a tudo piora o que já estava estável. Boa parte do valor da carta está em autorizar o operador a não fazer nada.
Os tipos de carta de controle e como escolher pelo tipo de dado
A escolha do tipo não é preferência de quem monta. Ela sai de duas perguntas em sequência. A primeira é se o dado é uma medida contínua ou uma contagem. A segunda, para dado contínuo, é se você mede uma peça por vez ou um subgrupo de peças. O manual do NIST trata a carta de individuais como o caso em que o subgrupo tem tamanho um. Errar essa escolha produz limites que não significam nada, e o pior é que a carta de controle continua bonita do mesmo jeito.
| Tipo de dado | Situação | Carta | O que ela plota |
|---|---|---|---|
| Contínuo | Uma medida por vez: tempo, temperatura, lead time | I-AM, também escrita I-MR | O valor individual e a amplitude móvel entre pontos vizinhos |
| Contínuo | Subgrupos de 2 a 9 peças | X-barra e R | A média do subgrupo e a amplitude dentro dele |
| Contínuo | Subgrupos de 10 peças ou mais | X-barra e S | A média do subgrupo e o desvio-padrão dele |
| Atributo | Proporção de defeituosos, com amostra de tamanho variável | p | A fração de itens defeituosos em cada amostra |
| Atributo | Número de defeituosos, com amostra de tamanho constante | np | A contagem de itens defeituosos em cada amostra |
| Atributo | Defeitos por unidade, com unidade de tamanho constante | c | A contagem de defeitos na unidade inspecionada |
| Atributo | Defeitos por unidade, quando a unidade varia de tamanho | u | A taxa de defeitos por unidade de oportunidade |

Repare que a definição da página 450 fala em distribuição Normal, e as cartas de atributo não usam Normal. As cartas p e np se apoiam na distribuição binomial, porque a pergunta ali é passa ou não passa. As cartas c e u se apoiam na distribuição de Poisson, porque a pergunta é quantos defeitos apareceram num pedaço de oportunidade. A lógica dos três desvios continua idêntica; o que muda é a conta que produz o desvio.
Falta a pergunta que quase ninguém escreve no plano: o subgrupo tem que ser racional. Isso quer dizer juntar dentro dele apenas peças que sofreram as mesmas condições. Assim, a variação medida dentro do subgrupo é causa comum pura. Se você misturar num mesmo subgrupo peças de dois turnos, a diferença entre turnos entra na conta do desvio. Os limites incham e a carta de controle deixa de acusar justamente o que deveria. Quando o volume não permite medir tudo, a amostragem resolve quanto medir, e só isso. O agrupamento é decisão de quem conhece o processo.
Como fazer uma carta de controle em 6 passos
Antes do primeiro ponto vem a definição operacional. O que exatamente é medido, por quem, com qual instrumento, em que momento do fluxo e com quantas casas decimais. Sem isso, dois operadores geram números diferentes para o mesmo processo. A carta de controle acusa uma causa especial que era só desacordo de definição. Esse é o serviço do plano de coleta de dados, e ele vem antes de tudo.
Escolhido o indicador, escolha o tipo com a tabela de cima na mão e defina a frequência. Frequência não é gosto: ela precisa ser mais rápida do que a velocidade com que o problema causa prejuízo. Um processo capaz de estragar um lote em quatro horas não sobrevive com gráfico mensal.
Aí você junta os pontos que vão gerar os limites. A ficha do kit pede de 20 a 25 pontos, e o número não é decoração. Com menos que isso a estimativa do desvio balança tanto que os limites saem largos demais para acusar qualquer coisa. Esses pontos precisam vir do processo já melhorado e estável. Calcular limite com dado da fase Medir cristaliza o problema antigo dentro da carta de controle que deveria protegê-lo dele.
Com os pontos na mão, vem a conta. A linha média é a média deles. Os limites são a média mais e menos três desvios, com uma ressalva que decide o resultado. O desvio usado é o estimado pela variação de curto prazo, tipicamente a amplitude média dividida por uma constante de tabela. É d2 na carta de individuais, A2 e D4 na X-barra e R. Não é o desvio-padrão calculado sobre a coluna inteira. Usando a coluna inteira, qualquer causa especial que já esteja no histórico infla o limite e passa a se proteger sozinha. Fazer essa conta à mão uma vez ensina; depois, montar uma carta de controle no Excel economiza o resto da sua vida.
Fixados os limites, plotar vira rotina. O ponto entra na frequência combinada, na carta de controle que a operação enxerga, e as três linhas ficam paradas. Limite não se recalcula porque o resultado melhorou nem porque piorou. Recalcula-se quando você mudou o processo de propósito, implantou a mudança e ela estabilizou. Fora disso, limite que se mexe sozinho é limite que acompanha o problema.
Sobra o passo que separa carta viva de quadro de parede: escrever, antes de acontecer, o que fazer quando o ponto sair. Quem para a linha, quem é avisado, em quanto tempo, o que fica retido. Esse documento tem nome e formato próprio, o OCAP, e sem ele a carta de controle vira decoração cara.
Os oito testes que dizem que o processo mudou
Ponto fora dos limites é o sinal óbvio, e é o único que todo mundo enxerga. O problema é que ele também é o mais raro dos oito. Um processo consegue passar meses derivando sem estourar limite nenhum. É por isso que o capítulo 31 fecha com uma seção inteira de testes, a 31.4, nas páginas 466 a 469. São oito padrões, e cada um deles tem probabilidade pequena de aparecer por acaso num processo estável. No fundo, cada teste desses é um teste de hipótese rodando toda semana, com a estabilidade do processo no papel de hipótese nula.
| Teste | Padrão no gráfico | O que costuma estar por trás |
|---|---|---|
| Ponto fora dos limites | Um ou mais pontos além do LSC ou do LIC | Evento único e datável: lote trocado, parada longa, erro de medição |
| Periodicidade | O desenho sobe e desce em intervalos de amplitude parecida | Turno, dia da semana, ciclo de manutenção, fechamento de mês |
| Sequência | Sete ou mais pontos seguidos do mesmo lado da linha média | A média mudou de patamar e ninguém reparou |
| Tendência | Sete ou mais pontos em movimento contínuo, subindo ou descendo | Desgaste, saturação de filtro, turma nova ainda aprendendo |
| Aproximação dos limites | Dois de três pontos consecutivos entre 2 e 3 desvios | Variabilidade crescendo antes de estourar o limite |
| Seis crescentes ou decrescentes | Seis pontos consecutivos todos na mesma direção | A mesma deriva do teste anterior, na contagem mais sensível |
| Catorze alternando | Catorze pontos consecutivos alternando para cima e para baixo | Duas fontes se revezando: dois bicos, dois moldes, duas cabeças |
| Nove do mesmo lado | Nove pontos consecutivos do mesmo lado da média | Mudança de patamar, na contagem mais conservadora |
Você já reparou que a lista tem redundância. O terceiro teste e o oitavo medem a mesma coisa com contagem diferente, e o quarto e o sexto também. Isso não é defeito da tabela: são convenções que convivem na literatura, e cada software traz uma ou outra ligada por padrão. Escolha a sua, escreva no seu documento qual é e não deixe essa decisão para o botão do programa. Um gráfico com os oito testes ligados em cima de dado que chega de hora em hora vai alarmar quase toda semana por puro acaso. E alarme que dispara sempre vira alarme que ninguém atende.
Para começar, ligue três: ponto fora, sequência e tendência. Eles cobrem o evento isolado, a mudança de patamar e a deriva lenta, que são as três histórias que quase todo processo conta. Os outros cinco entram depois, quando a equipe já criou o hábito de olhar a carta de controle toda semana. Não antes disso.
5 exemplos de carta de controle preenchidos, com PDF para baixar
São cinco fichas de projetos-modelo Lean Seis Sigma de segmentos diferentes, cada uma num PDF de uma página. Em todas elas, sete campos vêm dos documentos do projeto. São o tipo de carta, a métrica e a meta. São também o baseline, a frequência, a fonte do dado e os gatilhos do plano de reação. Cada ficha nomeia o arquivo de onde saiu cada bloco, e em quatro dos cinco os gatilhos vêm de um documento diferente do resto dos campos. Os pontos plotados no gráfico foram construídos por mim para ilustrar o comportamento descrito, dentro dos limites e das metas de cada caso. Eles não são a série histórica medida. O limite inferior também é meu, nos cinco casos. Documento nenhum registra piso, porque nessas cinco métricas o problema é sempre subir. E, em três dos cinco, o documento original registrava a especificação e a regra de alarme em vez dos limites de controle. Nesses três, os limites foram derivados a partir do baseline e da meta, e o próprio PDF diz na ficha qual é qual.
Baixe o que for mais parecido com o seu dado, não com o seu setor. Quem mede lead time em dias tem mais a aprender com a carta de individuais do farmacêutico do que com a carta p do centro de distribuição. Isso vale mesmo para quem trabalha em logística.
| Segmento | O que a carta de controle monitora | Tipo e frequência | Baseline e meta | Limite superior |
|---|---|---|---|---|
| Manutenção | MTTR dos equipamentos críticos | I-AM, mensal | 6,8 h para 3,5 h | 4,6 h, transcrito do Plano de Controle |
| Farmacêutico | Lead time de liberação de lote | I-MR, diária | 12,5 dias para 6,0 dias | 7,0 dias, derivado |
| Logística | Taxa de erro de separação | p, semanal | 2,8% para 1,0% | 1,4%, derivado |
| Alimentício | Sobrepeso por bico no envase | X-barra e R, por turno | 3,4% para 1,4% | 2,3%, derivado |
| Serviços | Taxa de faturas com erro | p, semanal | 6,2% para 2,0% | 3,6%, transcrito do documento |
1. Manutenção: o MTTR que caiu de 6,8 h para 3,5 h e precisou de duas réguas
 Essa é a mais simples das cinco fichas e a mais fácil de copiar. O indicador é o MTTR dos equipamentos críticos, o tempo médio de reparo. O dado chega um por mês, então a carta de controle é I-AM, de individuais e amplitude móvel. O baseline era 6,8 h e a meta ficou em 3,5 h. Os limites são 4,6 h em cima, 3,1 h na linha média e 1,6 h embaixo. Os dois de cima não foram inventados para o PDF. O 4,6 h está escrito no Plano de Controle do projeto e o 3,1 h aparece no OCAP. O 1,6 h de baixo é meu, construído para fechar o gráfico.
Note que a meta, 3,5 h, e a linha média, 3,1 h, são números diferentes, e esse é o desenho certo. A meta é o compromisso com quem paga a conta. A linha média é o que o processo entrega quando ninguém atrapalha. Se as duas fossem iguais, metade dos meses cairia abaixo e metade acima por puro acaso. A reunião de indicadores viraria caça a fantasma em mês sim, mês não.
O que faz essa carta funcionar são os três gatilhos escritos ao lado dela. O primeiro tem duas pernas: um ponto mensal acima de 4,6 h, ou MTTR semanal acima de 6,0 h no painel. O segundo é dois meses seguidos acima da meta de 3,5 h. O terceiro é seis pontos consecutivos em elevação, mesmo todos dentro dos limites. A segunda perna do primeiro é a mais inteligente da ficha. Ela admite que uma carta mensal chega tarde demais para equipamento crítico. E coloca um sensor mais veloz por fora do gráfico.
A fonte do dado é o CMMS, pelo status da ordem de serviço por etapa, e isso importa mais do que parece. MTTR cronometrado no relógio de parede do supervisor e MTTR calculado pela diferença entre o carimbo de abertura e o de encerramento da OS dão números distintos. Só o segundo sobrevive a uma auditoria.
2. Farmacêutico: quando o documento tem a especificação e não tem o limite
 Aqui o caso é de Garantia da Qualidade, o indicador é o lead time de liberação de lote. Ele saiu de 12,5 dias rumo a uma meta de 6,0 dias, com extração diária do LIMS cobrindo todos os lotes. A carta de controle é I-MR. Este exemplo entrou no artigo justamente pelo defeito instrutivo. O documento do projeto registra a especificação, Y menor ou igual a 6 dias com alerta em 7, e não registra limite superior, linha média nem limite inferior.
É a confusão da seção anterior aparecendo em campo. Ela é comum em ambiente regulado, onde a especificação é lei e o limite de controle parece burocracia extra. Para a ficha, eu derivei os três limites do baseline e da meta, e o PDF declara isso na cara. São 7,0 dias, 5,2 dias e 3,4 dias, derivados. Se você usar este exemplo, a primeira providência é trocar esses três números pelos seus, calculados com os seus 20 a 25 pontos.
Os gatilhos do OCAP, esses sim, são os do projeto. Ponto fora dos limites, lead time diário acima de 7 dias e tendência de sete pontos em elevação. Vale reparar que o do meio é gatilho de especificação e os outros dois são de controle. Misturar as duas naturezas no mesmo plano é legítimo, contanto que cada linha diga de onde veio.
3. Logística: a carta p que precisou de um critério de sustentação
 Centro de distribuição em São Paulo, taxa de erro de separação, medição semanal nas ruas piloto, dado extraído do WMS. O baseline era 2,8% e a meta 1,0%. Como o indicador é uma proporção de itens separados errado sobre itens separados, e o volume da semana muda, a carta é p.
A carta p tem uma sutileza que a ficha simplifica de propósito. O desvio de uma proporção depende do tamanho da amostra, então o rigor mandaria recalcular o limite semana a semana. O gráfico sairia com as bordas serrilhadas. Quando o volume varia pouco, a prática aceita fixar os limites pelo tamanho médio de amostra, que é o que está desenhado no PDF. São 1,4%, 0,8% e 0,2%, em linha reta. Se o seu volume oscilar mais de uns 25% de uma semana para a outra, não faça essa simplificação.
Esses três limites também são derivados. O que o plano de ação do projeto traz é o critério de sustentação, taxa igual ou menor que 1,0% por quatro semanas seguidas. Esse critério é de outra natureza. Ele não pergunta se o processo está estável. Pergunta se a melhoria pegou. Um projeto Lean Seis Sigma precisa das duas respostas, e elas são confundidas em quase toda reunião de encerramento que eu acompanhei.
O limite inferior de 0,2% merece um comentário à parte. Em carta p com meta baixa, o limite de baixo costuma bater no zero e ser truncado ali, porque taxa negativa não existe. Quando isso acontece você perde o sinal inferior. E o sinal inferior é o mais valioso de todos. É ele que avisa que alguma coisa melhorou de verdade e vale descobrir o que foi, para padronizar.
Os gatilhos vêm do OCAP do projeto, e são quatro. Dois deles olham para a estabilidade: um ponto que estoura o limite de cima, e sete semanas seguidas acima da linha central. O terceiro olha para a inclinação, com seis leituras em elevação. O quarto não é sinal estatístico. Ele dispara quando a semana passa de 1,0%, mesmo com o gráfico inteiro dentro dos limites, porque aí a meta do negócio está em risco. Esse último é o que eu mais gosto, e é o que quase nunca aparece nos planos que chegam para eu revisar. Numa operação de CD que roda em turnos, o segundo costuma disparar antes do primeiro. Erro de separação sobe de patamar sem estourar limite quando entra gente nova na rua. E gente nova na rua acontece o tempo todo.
4. Alimentício: bicos 5 a 8, uma carta para cada bico
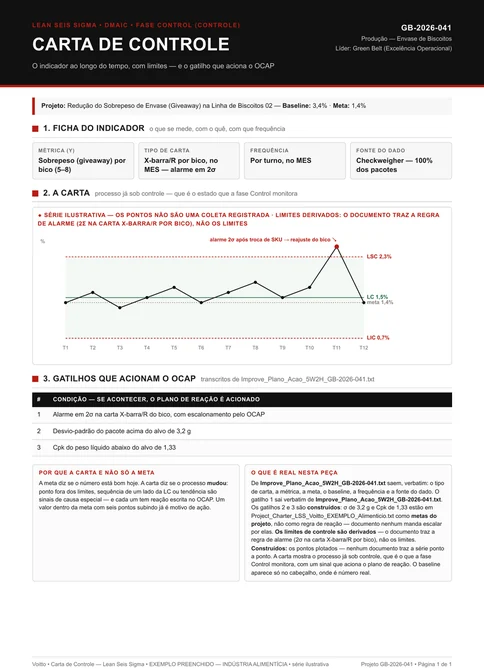 Envase de biscoitos, e a carta de controle acompanha o sobrepeso, o giveaway. É o produto que a empresa entrega de graça porque o pacote sai mais pesado do que o rótulo promete. O baseline era 3,4% e a meta 1,4%. O dado vem do checkweigher, que pesa todos os pacotes, então amostra não falta. O que falta, num caso desses, é agrupamento.
E é por isso que este é o mais rico dos cinco. O projeto não montou uma carta. Montou uma carta X-barra e R por bico, dos bicos 5 a 8, dentro do MES, com alarme em dois desvios. A razão é a que a seção do subgrupo racional já explicou. Reunir os quatro bicos num gráfico só faria a diferença entre bicos entrar na conta do desvio. Os limites inchariam, e o bico desregulado se esconderia atrás da média dos outros três.
O alarme em dois desvios, e não em três, é escolha deliberada de quem prefere errar para o lado do falso alarme. Faz sentido quando o custo de parar é baixo e o custo de deixar passar é contínuo, que é exatamente o desenho de uma linha de envase. Cada minuto rodando com sobrepeso é dinheiro embalado e despachado. Num processo caro de parar, a mesma escolha seria ruim.
As metas de apoio do projeto ficaram em desvio-padrão de 3,2 g e Cpk de 1,33, e as duas estão no Project Charter, não no plano de ação. Documento nenhum manda escalar por elas: eu é que transformei as duas metas em gatilho da ficha, e o PDF declara isso na caixa de procedência. Os limites da ficha, 2,3%, 1,5% e 0,7%, foram derivados do baseline e da meta. O que o plano de ação escreve mesmo é a regra de alarme, 2σ na carta por bico com escalonamento pelo OCAP. E aqui vale o aviso de procedência: este é o único dos cinco cases cujo acervo não tem Plano de Controle nem OCAP separados.
5. Serviços: quatro gatilhos com relógio, num processo sem chão de fábrica
 Num centro de serviços compartilhados, a métrica sob carta de controle é a taxa de faturas com erro, sobre cerca de 2.200 faturas por semana. O dado vem do ERP, e o painel de BI é semanal. O baseline era 6,2% e a meta 2,0%. Carta p de novo, e aqui os limites estão escritos no documento do projeto: 2,6% na linha central e 3,6% no limite superior. Esses dois eu não precisei derivar. O piso de 1,6% eu construí, e o PDF avisa isso na ficha.
O que vale copiar desta ficha são os prazos colados nos gatilhos. Um ponto acima de 3,6% dispara contenção em 30 minutos. Sete pontos acima da linha central disparam diagnóstico em 24 horas. Sinal agudo com relógio curto, sinal de patamar com relógio longo: essa distinção some quase sempre da versão final do plano.
Dois dos quatro gatilhos não olham para o gráfico. Um deles vigia os X do processo: aditivo lançado depois de D+2, cadastro bloqueado por mais de 24 horas, checklist abaixo de 100%. O outro olha para o calendário: fechamento de trimestre, com reforço preventivo montado na semana anterior. Antecipar um pico que se repete a cada três meses sai mais barato do que reagir a ele. É a decisão mais madura que eu já vi num OCAP de área administrativa.
Cinco erros que fazem a carta virar quadro de parede
Calcular o limite com dado da fase Medir é o primeiro. É tentador, porque aquele dado está ali e é abundante. Só que ele é o retrato do processo doente. O limite que sai dele fica largo o suficiente para abrigar o problema que o projeto acabou de resolver. Meses depois, o resultado volta ao patamar antigo e a carta de controle não acusa nada. O patamar antigo sempre coube dentro daquela faixa.
Depois vem a carta de controle sem dono. Um indicador que é de todo mundo não é de ninguém, e ele só vira ação quando tem um nome ao lado. O Plano de Controle existe para isso. Ele diz quem mede, com que frequência, com qual instrumento e o que acontece quando o número sai fora. Gráfico com essa linha em branco costuma sobreviver pouco tempo ao encerramento do projeto.
Frequência mais lenta do que o estrago é o terceiro erro. Carta mensal num processo que perde um lote em quatro horas é relatório histórico com aparência de controle. A pergunta que resolve isso é curta: em quanto tempo este processo consegue causar prejuízo relevante? A frequência tem que ser menor do que essa resposta.
O quarto aparece sempre com boa intenção. Alguém diz que o processo mudou, que os limites estão desatualizados, e recalcula. Só que limite se recalcula depois de mudança deliberada e estabilizada. E a mudança precisa estar escrita em algum lugar, com data e responsável. Fora dessa regra, o que você passa a ter é um limite que persegue o resultado. Ele nunca mais vai acusar coisa alguma.
O quinto é o mais silencioso: o sinal aparece, alguém anota a causa como falha humana e a vida segue. Falha humana não é causa, é o lugar onde a investigação parou. Meia hora com um diagrama de Ishikawa em cima daquele ponto, com quem estava na operação no turno. Isso costuma devolver uma causa que dá para tratar. Sinal sem causa registrada é a forma mais educada de não usar a carta de controle.
As ferramentas que trabalham junto com a carta de controle
Nenhuma carta de controle trabalha sozinha. O desenho da fase Controlar coloca ela no meio de um conjunto pequeno de documentos que se referenciam e se cobram.
| Ferramenta | Quando entra | O que ela resolve e a carta não resolve |
|---|---|---|
| Plano de Coleta de Dados | Antes do primeiro ponto | Define o que é medido, por quem e como, para que o número signifique a mesma coisa em todo turno |
| Folha de Verificação | Durante a coleta | Padroniza o registro na origem e já faz a estratificação por tipo, turno ou máquina |
| Plano de Controle | Junto com a carta | Nomeia o responsável, a frequência e a reação de cada característica controlada |
| OCAP | Junto com a carta | Transforma o sinal em ação com prazo, sem depender de reunião |
| Diagrama de Pareto | Depois do sinal | Mostra qual tipo de ocorrência responde pela maior parte do desvio |
| Diagrama de Ishikawa | Depois do sinal | Organiza as hipóteses de causa antes de alguém escrever falha humana |
| POP | Depois da correção | Congela na rotina a mudança que fez o processo voltar ao patamar bom |
Se você tiver que começar por dois, comece pela carta de controle e pelo plano de reação. O plano de reação é o plano de ação escrito antes de o problema aparecer. O resto pode ser improvisado por algumas semanas sem grande prejuízo. Reagir a sinal sem plano escrito, não.
Baixe o modelo de carta de controle em branco
 O modelo é a ficha 18 do Kit de Ferramentas Lean Seis Sigma, da fase Controle, e vem em branco para você preencher com o seu processo. Ela abre com os campos de identificação, a característica monitorada, o tipo de carta e o tamanho do subgrupo, a frequência e o responsável. Em seguida vem o quadro de limites, com espaço para o limite superior, a linha central, o limite inferior, o período-base e o número de pontos usados no cálculo. Depois, a grade para plotar 25 pontos à mão, as regras de sinal impressas ao lado e um bloco para registrar cada sinal que apareceu, com data, causa apurada e ação tomada.
Ver o modelo em tamanho grande
A ficha ainda traz o passo a passo em quatro movimentos. Escolher a carta de controle pelo tipo de dado, calcular os limites com 20 a 25 pontos do processo já melhorado. Depois, plotar na frequência do Plano de Controle e acionar o plano de reação quando houver sinal. E fecha com a dica que resume este artigo inteiro. O limite de controle descreve o que o processo entrega. A especificação descreve o que o cliente contratou. E não se ajusta processo por ponto que está dentro dos limites. Imprima, preencha com os seus números e pendure onde a equipe passa todo dia. Gráfico que mora em pasta compartilhada não é melhoria contínua, é arquivo.
Quem quer sair do desenho e monitorar um processo de verdade encontra isso na Academia Lean Seis Sigma, onde o projeto vai até a fase Controlar e um especialista lê o que você entregou. Foi escrevendo o capítulo 31 que eu entendi por que Controlar é a fase que mais reprova. Montar o gráfico qualquer um monta numa tarde. Difícil é sustentar, três meses depois, por que aquele limite é aquele. E continuar olhando para ele quando o número do mês já está bom.