Capabilidade do processo: o que é, como calcular Cp e Cpk e 5 exemplos
Por que o índice só se lê em par, o que muda quando o dado é discreto ou a curva não é normal, e a ordem que quase todo mundo inverte

O meu primeiro projeto Seis Sigma foi na unidade de zinco da Votorantim Metais, ainda como White Belt, e eu entreguei um relatório de capabilidade do processo com um índice de duas casas decimais que não valia nada. Não errei a conta. Errei antes dela: calculei a dispersão de um processo que balançava de turno para turno e apresentei o resultado como se fosse retrato.
O Master Black Belt que me formou olhou o slide e perguntou: “Thiago, esse processo estava estável no período que você mediu?”. Eu não tinha uma carta de controle para mostrar, e o relatório caiu ali.
Anos depois eu escrevi essa mesma ordem no capítulo 25 do guia prático de Lean Seis Sigma que publiquei pela Atlas: o processo precisa passar primeiro pelo controle estatístico, e só depois o desempenho dele fica previsível o bastante para ser avaliado. É o que separa um índice que informa de um índice que engana, porque processo instável não tem capabilidade do processo para informar. A curva de amanhã não é a curva de hoje.
A pergunta que a capabilidade do processo responde é fácil de enunciar e difícil de responder com honestidade. A variação natural do que você produz cabe dentro do que o cliente aceita receber? Repare que são duas larguras postas lado a lado. Uma vem do processo, e ninguém decreta o tamanho dela. A outra vem da especificação, e essa alguém escreveu. Índice de capabilidade é a razão entre essas duas larguras, e nada além disso.
O que costuma dar errado mora um passo antes da conta, no que se assume para poder fazê-la. Assume-se estabilidade onde ela não existe. Assume-se normalidade numa curva que tem duas corcovas. Assume-se que o desvio-padrão da amostra de hoje descreve o trimestre inteiro. Cada suposição dessas entra calada na fórmula e sai de lá com duas casas decimais, com toda a aparência de medida.
Este artigo percorre quatro coisas antes das fichas. O que Cp e Cpk medem separadamente e por que eles só se leem em par. O mapa de três perguntas que decide qual índice se aplica ao seu caso.
A distância entre capabilidade e performance, ou seja, entre Cp e Pp. E o que fazer quando o dado é discreto e quando a distribuição não é normal. No fim vêm cinco fichas de capabilidade do processo preenchidas, uma por segmento, cada uma com o PDF para baixar.
Sobre essas cinco fichas, uma declaração antes de começar. Elas são peças ilustrativas montadas pela Voitto sobre os documentos dos cases de Lean Seis Sigma publicados aqui. Os índices saem de cálculo sobre números registrados nesses documentos. Já os parâmetros marcados como construído não constam de documento nenhum e existem para a demonstração. Cada ficha traz uma tabela de procedência que separa um do outro, número por número.
O que é capabilidade do processo
Capabilidade do processo é o potencial que um processo tem de produzir resultados dentro dos limites de especificação. Ela compara a largura natural da variação com a largura que o cliente aceita. Quando a variação cabe na tolerância, o processo é capaz. Quando não cabe, nenhuma inspeção conserta a conta.
No capítulo 25 do Guia Prático Lean Seis Sigma, que se chama “Capabilidade e Performance de Processos”, eu registro a definição em uma frase. Capabilidade é “o potencial de produzir produtos ou serviços dentro das especificações de concepção” (p. 278).
Duas palavras dessa frase carregam o resto do artigo. Potencial, porque o índice fala do que o processo sustenta, e não do lote que saiu bom ontem. Especificações, porque o alvo pertence ao projeto do produto ou ao contrato, e a operação não tem voz nessa definição por mais apertado que o limite lhe pareça.
Os dois limites que fecham a especificação aparecem no livro como LSL e USL, sigla inglesa para limite inferior e limite superior. Em português a gente usa LIE e LSE.
A distância entre os dois tem nome próprio, e o livro o escreve com aspas dentro das aspas: “A diferença entre LSL e USL é chamada ‘tolerância do processo’” (p. 278). É a largura que o cliente concedeu. Do outro lado da razão fica a largura da curva, seis desvios-padrão, e quem manda nessa largura é o processo.
| Símbolo | Nome | O que representa |
|---|---|---|
| LIE (LSL) | Limite inferior de especificação | Menor valor que o cliente aceita receber |
| LSE (USL) | Limite superior de especificação | Maior valor que o cliente aceita receber |
| LSE menos LIE | Tolerância do processo | Largura concedida pela especificação |
| μ (mi) | Média do processo | Onde o centro da curva está hoje |
| σ (sigma) | Desvio-padrão | Largura natural da variação, medida no processo |
| 6σ | Variação natural | Faixa que abriga cerca de 99,7% dos resultados de um processo normal e estável |
Falta um pedaço que a fórmula não mostra. O livro o registra logo em seguida: “A capabilidade do processo assume apenas a variação de causa comum e não a variação de causa especial” (p. 278). Traduzindo para a rotina, a capabilidade do processo só vale sobre um processo cujas causas especiais já foram achadas e removidas. Quem faz esse trabalho é a carta de controle, e o método inteiro atende pelo nome de controle estatístico de processo.
A ordem, portanto, é essa. Primeiro estabilidade, depois capabilidade do processo. O livro é explícito: “O processo deve primeiramente passar pelo controle estatístico” (p. 278). Só depois que as causas especiais saem do processo é que o desempenho vira previsível, e aí a capabilidade pode ser medida.
Inverter os dois passos é o erro mais comum e o mais caro. Um Cpk calculado sobre processo instável descreve um passado que não vai se repetir. A régua internacional diz o mesmo. O manual de estatística do NIST abre o verbete exigindo o mesmo pré-requisito: só faz sentido confrontar a saída com a especificação depois que o processo está estável.
É por isso que a análise de capabilidade do processo ocupa posição fixa dentro de um projeto Lean Seis Sigma. Ela entra na fase Medir do método DMAIC para estabelecer a linha de base. E volta na fase Controlar para provar que o ganho existe e se sustenta. Na prática: linha de base na Medir, prova na Controlar, mesma característica crítica e mesmo método de coleta nas duas.
Cp e Cpk: o que cada índice mede
A capabilidade do processo se mede em dois índices, e cada um responde a uma pergunta diferente. O Cp quer saber se a curva cabe na tolerância. O Cpk quer saber se a curva, do jeito que está posicionada hoje, cabe. O que separa as duas perguntas é a posição do centro, e é ela que decide qual ação faz sentido no chão de fábrica.
O Quadro 25.1 do livro (p. 279) registra as duas contas. O Cp divide a tolerância por seis desvios-padrão, de modo que Cp = (LSE menos LIE) ÷ 6σ. O Cpk toma a menor das duas distâncias entre a média e os limites e divide por três desvios-padrão. A fórmula fica assim: Cpk = mín[(μ menos LIE); (LSE menos μ)] ÷ 3σ. O denominador do Cpk é metade do denominador do Cp porque só um lado da curva está sendo medido.

A figura acima põe as duas contas para trabalhar sobre quatro processos que dividem a mesma especificação, LIE 90 e LSE 110. Os dois quadros da esquerda têm curva estreita e Cp 1,67 nos dois. O de cima está centrado e fecha Cpk 1,67. O de baixo tem a mesma curva empurrada para 105 e fecha Cpk 0,83, metade do valor, sem que o desvio-padrão tenha mudado uma casa.
Os dois quadros da direita repetem o exercício com curva larga, e aí o Cp já entrega 0,67 antes de qualquer discussão sobre centro. Medir a capabilidade do processo por um índice só é o que faz o quadro de baixo à esquerda passar por capaz numa reunião.
Daí sai a propriedade que mais confunde quem começa. O Cpk nunca passa do Cp. Ele iguala o Cp quando a média está exatamente no meio da tolerância, e cai à medida que o centro escorrega para um dos lados. O livro registra isso em dois marcadores seguidos: “Se Cp = Cpk, o processo é exatamente centrado” e “quando Cpk < Cp, o processo está descentralizado para algum dos lados, e quanto maior essa diferença, mais descentralizado está o processo” (p. 279).

A leitura em cruz da figura é a parte útil de qualquer relatório de capabilidade do processo. Cp alto com Cpk alto significa processo capaz, e o que resta é discutir se a especificação continua sendo a certa. Cp alto com Cpk baixo significa curva estreita fora do lugar, e a ação é centralizar. Cp baixo com Cpk baixo significa curva larga demais, e centralizar não resolve nada antes de reduzir a variabilidade.
A quarta célula merece parágrafo próprio. Cpk maior que o Cp é uma combinação que não existe, porque o Cp é o teto aritmético do Cpk. Quando um relatório de capabilidade do processo mostra esse par, o defeito mora na planilha: um limite trocado de lugar, um desvio-padrão calculado sobre a amostra errada ou uma média que veio de outro período.
Falta dizer quem manda no denominador. Os dois índices de capabilidade do processo dividem por desvio-padrão, e o valor dele muda conforme o dado que entra no cálculo. Muda também conforme a curva seja ou não uma distribuição normal. A razão é que a conta de seis desvios-padrão só cobre 99,7% dos resultados enquanto essa hipótese se sustenta.
Como calcular a capabilidade do processo em cinco passos
Antes de qualquer fórmula vem uma triagem de três perguntas. Elas decidem se o cálculo de capabilidade do processo se aplica e, quando se aplica, qual família de índice usar. Pular a triagem é o caminho mais rápido para você produzir um número bem formatado sobre um processo que não podia ser medido assim.

Respondidas as três, o roteiro de cálculo da capabilidade do processo tem cinco passos. Nenhum deles é opcional, e os dois primeiros consomem mais tempo do que os três últimos somados.
- Defina a característica crítica e escreva os limites. Anote de onde eles vieram, se do desenho do produto, da norma ou do contrato. Especificação sem origem rastreável costuma ser a memória de alguém sobre o que o cliente reclamou da última vez.
- Colete o dado com plano de coleta escrito. Defina subgrupo, frequência e responsável em folha de verificação antes da primeira medição. O tamanho de amostra precisa cobrir a variação normal da operação, com trocas de turno, de lote e de operador dentro da janela.
- Valide o sistema de medição. Se o instrumento responde por parcela relevante da variação observada, o índice mede o instrumento junto com o processo. Quem separa uma coisa da outra é o estudo de MSA, e ele vem antes do estudo de capabilidade. A rastreabilidade dos padrões que calibram o instrumento é assunto do Inmetro.
- Verifique estabilidade e forma. A carta de controle e o gráfico sequencial da série dizem se sobrou causa especial no período. O histograma e o teste de aderência dizem se a curva pode ser tratada como normal. Só depois desses dois vistos o cálculo fica autorizado.
- Calcule o par e leia o par. Compute Cp e Cpk juntos, compare com a tabela de referência e escreva a ação que a combinação indica. Ferramenta estatística como o Minitab entrega os quatro índices de uma vez, o que torna a leitura conjunta mais barata do que a leitura isolada.
O relatório de capabilidade do processo que o software entrega traz Cp, Cpk, Pp e Ppk lado a lado justamente para serem comparados entre si. Quem recorta só o Cpk para o slide joga fora três quartos da informação que você já pagou para levantar.
Como interpretar Cp e Cpk: a tabela de referência
Um Cpk de 1,00 é bom o suficiente? A pergunta não tem resposta enquanto o índice não encostar numa régua. A régua clássica está na Tabela 25.1 do livro (p. 280). Ela traduz quantos desvios-padrão cabem dentro da especificação para o valor do par e para uma classificação em palavras.
| Amplitude que cabe na tolerância | Cp | Cpk | Classificação |
|---|---|---|---|
| ± 1σ | 0,33 | 0,33 | Processo incapaz |
| ± 2σ | 0,67 | 0,67 | Processo incapaz |
| ± 3σ | 1,00 | 1,00 | Processo aceitável |
| ± 4σ | 1,33 | 1,33 | Processo aceitável |
| ± 5σ | 1,67 | 1,67 | Processo capaz |
| ± 6σ | 2,00 | 2,00 | Processo capaz |
A tabela supõe processo centrado, que é o caso em que Cp e Cpk coincidem. O critério de entrada está escrito no livro: um processo é capaz quando “seis desvios padrão (99,74%) ou mais do seu processo couberem entre os limites especificados” (p. 280). O livro acrescenta que o critério vale mesmo sem centragem perfeita. Esse patamar coloca os dois índices em 1 ou acima. Abaixo disso, a curva transborda a especificação por construção.
Os patamares de exigência sobem conforme o setor. Na indústria, o valor geralmente exigido para Cp e Cpk é 1,33, o que corresponde ao nível 4 sigma. Em projeto Lean Seis Sigma, que trabalha com precisão de seis sigma, os dois índices devem chegar a 2,0. É a diferença entre um processo que atende e um processo que atende com folga para a deriva do dia a dia.
Existe uma ponte entre esse par e a linguagem de sigma que a empresa usa nas reuniões. O livro a registra na seção sobre nível sigma (p. 283), com a relação em que o Z de curto prazo é o Z de longo prazo somado a 1,5. Esse acréscimo cobre o deslocamento que processos reais sofrem ao longo do tempo. É ele que permite conversar sobre nível sigma e sobre Cpk na mesma mesa.
A tabela classifica a capabilidade do processo, e o produto que sai dele é outra conversa. Essa distinção derruba mais relatório do que erro de conta. Um Cpk de 1,33 convive com peças fora da especificação, porque a cauda da curva não some. Escreva no relatório a proporção esperada fora dos limites ao lado do índice no seu relatório, sempre.
Capabilidade e performance: Cp, Cpk, Pp e Ppk
Quatro índices, uma fórmula só. Muda o desvio-padrão que entra embaixo da razão, e muda se a conta olha ou não para onde está o centro da curva. Entender esse par de eixos evita a confusão mais comum de relatório de capabilidade do processo.

Cp e Cpk são índices de capabilidade do processo e usam a dispersão dentro do subgrupo. Eles descrevem o que o processo consegue quando as condições ficam paradas, ou seja, o potencial de curto prazo. Pp e Ppk são índices de performance e usam o desvio-padrão global de todas as amostras. Esse desvio inclui a variação entre subgrupos, entre turnos e entre lotes.
O livro resume a diferença de propósito assim: “a capabilidade informa como o processo poderá agir no futuro” (p. 289). Já os índices de performance informam “como o processo agiu no passado ou está agindo no momento”. Um olha para frente sob condições controladas. O outro olha para trás, com tudo que aconteceu de fato incluído na conta.
A comparação entre as duas linhas é o que rende na fase de análise. Quando Cp e Pp ficam próximos, o processo vem sendo operado de modo consistente ao longo do tempo, e é essa a leitura que o corpo do capítulo registra (p. 290). Quando o Cp é bem maior que o Pp, existe uma fonte de variação entre subgrupos que o estudo de curto prazo não enxergou. Turno, lote de matéria-prima e ajuste de setup são os suspeitos de sempre.
O que separa uma linha da outra é o desenho do subgrupo. Amostras tomadas em sequência curta, na mesma condição de máquina e de operador, capturam só a variação instantânea, e é dela que sai o desvio-padrão de curto prazo.
Se o subgrupo for montado juntando peças de turnos diferentes, a variação entre turnos entra dentro dele. O Cp então já nasce contaminado, e a distância entre capabilidade e performance some por defeito de amostragem, e alguém vai apresentar isso como virtude do processo. Monte o subgrupo pela mesma lógica da estratificação, separando o que se quer comparar em vez de misturar.
Na prática de encerramento de projeto, o par de longo prazo é o que sustenta a promessa. A capabilidade do processo entra na verificação antes e depois ao lado do indicador de resultado, porque mede a mesma janela em que o ganho foi observado. Prometer com Cpk de curto prazo e cobrar com Ppk de longo prazo é o caminho certo para uma discussão sem fim na banca.
Quando os dados não são normais
Essa é a seção que eu mais vejo ser pulada, e é a que mais derruba estudo de capabilidade do processo em banca. A conta de seis desvios-padrão tem uma hipótese embutida que quase ninguém enuncia em voz alta. O livro a enuncia: “o cálculo da capabilidade é baseado na distribuição de dados contínuos, por exemplo, a distribuição Normal” (p. 278). Quando a curva não é normal, a fórmula continua funcionando e o resultado passa a descrever uma curva que não existe.
O sintoma aparece quando a capabilidade do processo prevê uma coisa e a operação registra outra. Um Cpk negativo prevê uma proporção enorme fora da especificação, e o documento da operação registra uma proporção bem menor. Essa distância não é erro de digitação. É a assinatura de uma curva assimétrica, truncada ou composta por mais de uma população.
Diante disso o livro aponta dois caminhos na seção sobre dados não normais (p. 283). O primeiro é transformar a variável, tipicamente com Box-Cox, e calcular os índices sobre a escala transformada. O segundo é identificar qual distribuição descreve a curva de fato, como Weibull ou lognormal, e usar os percentis dela no lugar dos seis desvios-padrão.
Existe um terceiro caminho que a prática cobra antes dos dois. Perguntar se a amostra tem uma população só. Tempo de atendimento que mistura chamado simples com chamado complexo produz duas corcovas, e a média entre elas descreve um caso que nunca acontece. Separar o dado por família antes de calcular resolve mais casos do que qualquer transformação matemática.
Quando a separação é possível, o ganho é duplo. A capabilidade do processo passa a ser calculada por família, com índice próprio para cada uma. A diferença entre as famílias vira, então, hipótese de causa para o projeto. Um teste de hipótese sobre as duas médias transforma essa suspeita visual em evidência que a banca aceita.
A transformação de Box-Cox, quando é o caminho escolhido, tem três passos e nenhum mistério. Rode a transformação sobre a série já estabilizada para achar o lambda que mais aproxima a curva da normal.
Aplique esse lambda a todos os valores e também aos dois limites de especificação, porque índice calculado em escala transformada só faz sentido contra limite transformado junto. Calcule Cp e Cpk sobre essa escala e registre o lambda ao lado do índice. Se o lambda cair perto de zero, a transformação é o logaritmo natural.
Dado discreto: DPMO e nível sigma no lugar de Cp e Cpk
E quando a sua característica crítica não tem instrumento que a meça? Boa parte do que trava um projeto é contada, não medida. Pedido separado errado, fatura com divergência e peça reprovada na inspeção são atributos. E para atributo não existe Cp nem Cpk, porque não existe desvio-padrão de uma contagem de conformes.
O caminho, segundo o livro, é outro: “o cálculo da capabilidade para atributos é baseado na apuração dos defeitos por milhão de oportunidades (DPMO)” (p. 288). Apurado o DPMO, a tabela de conversão devolve o nível sigma correspondente, e é esse número que passa a representar a capabilidade do processo em dado discreto.
A conta tem três etapas curtas. Divida os defeitos observados pelo produto entre unidades inspecionadas e oportunidades de defeito por unidade. Multiplique por um milhão. Leve o resultado à tabela. O ponto delicado está na definição de oportunidade, porque ela muda o denominador e, com ele, o resultado final.
| Nível sigma | DPMO | Rendimento |
|---|---|---|
| 2 sigma | 308.537 | 69,15% |
| 3 sigma | 66.807 | 93,32% |
| 4 sigma | 6.210 | 99,38% |
| 5 sigma | 233 | 99,977% |
| 6 sigma | 3,4 | 99,99966% |
Repare no comportamento da escala. Entre 2 e 3 sigma o DPMO cai por um fator de aproximadamente cinco. Entre 5 e 6 sigma ele cai por um fator próximo de setenta. Cada passo custa mais que o anterior. E é por isso que a meta de seis sigma se reserva a características em que a falha é cara ou perigosa.
O mesmo processo medido dos dois jeitos produz uma armadilha que aparece toda semana. A característica contínua gera Cpk, a contagem de reprovações gera nível sigma, e os dois números não batem. Não deveriam mesmo bater, porque contam populações e critérios diferentes. Declarar qual dos dois é o indicador oficial de capabilidade do processo evita meses de discussão improdutiva.
Cinco exemplos de capabilidade do processo
As cinco fichas de capabilidade do processo a seguir aplicam tudo que veio até aqui a situações diferentes. Cada uma isola um comportamento do par de índices e traz a tabela de procedência de cada número. No fim de cada ficha vem o que não fecha entre ela e o documento de origem.
Clique na miniatura para abrir a ficha inteira e baixar o PDF. Se você quiser as planilhas e os formulários das ferramentas citadas aqui prontos, estão no kit de ferramentas Lean Seis Sigma.
1. Elevadores: o Cp é o teto que o Cpk nunca ultrapassa
 Escolhi a montagem de portas de elevador para abrir a série porque ela isola o efeito da centragem. A especificação de folga entre porta e batente é de mais ou menos 1,5 mm, transcrita do SIPOC do projeto. A medição de 60 conjuntos registra folga média de 2,3 mm, ou seja, a média do processo está fora da especificação. Depois da recuperação dos encostos do gabarito, a média cai para 1,2 mm.
O desvio-padrão de 0,50 mm é um parâmetro construído, adotado para pôr o processo exatamente no ± 3σ da tabela de referência. Com ele o Cp fica em 1,00 nos dois estados, porque nem a tolerância nem a dispersão mudaram. O que muda é o Cpk, que sai de -0,53 e chega a 0,20.
Cpk negativo tem significado literal e vale memorizar. A média está do lado de fora do limite. A proporção fora cai de 94,5% para 27,4% com a centragem, e mesmo assim mais de um quarto dos conjuntos continua acima do limite superior.
A decisão em disputa aqui é a de sempre, e nenhum diagrama de Pareto a resolve sozinho: mexer no gabarito ou mexer na máquina. Recuperar o gabarito é a opção barata e centra a curva sem estreitá-la, o que explica um Cpk que melhora muito e continua reprovado. Reduzir a variabilidade é o passo que ainda não foi dado.
Fica declarado também o que não fecha. O Project Charter do case de produção de elevadores registra 289 portas retrabalhadas por folga fora da especificação no trimestre, e esse número não é comparável com a cauda desta curva. O estudo cobriu 60 conjuntos num gabarito específico, e o levantamento do Charter cobre o trimestre inteiro nas duas linhas. São populações diferentes, e a ficha não as mistura.
2. Alimentício: Cp muito maior que o Cpk, preciso e fora do lugar
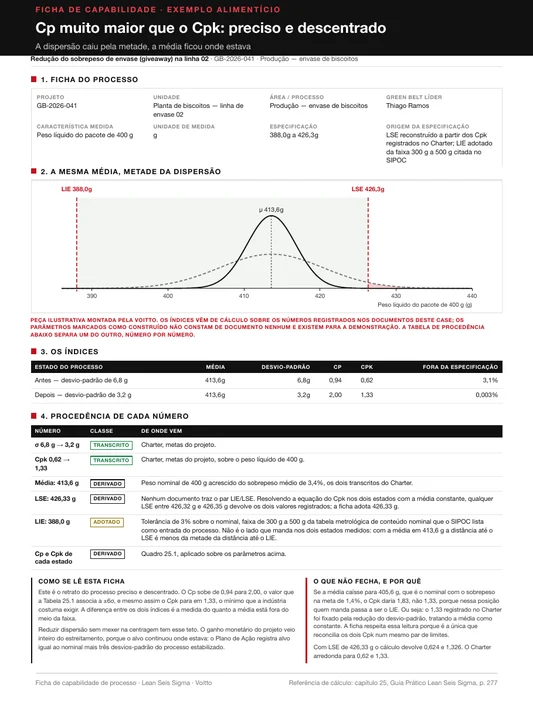 A linha 02 de biscoitos me interessa porque o problema chegou pelo bolso antes de chegar pelo índice. O Project Charter descreve sobrepeso médio de envase de 3,4% sobre o peso nominal, com picos de 4,9% nas primeiras horas depois de cada troca de produto e ocorrências concentradas nos bicos 5 a 8 da envasadora.
Peso a mais é produto entregue de graça. Só depois de o dinheiro aparecer é que alguém foi olhar a capabilidade do processo do peso líquido, e o Cpk de 0,62 explicou de onde vinha a sobra.
As ações que mudaram o número têm nome no plano de ação do projeto. A manutenção substituiu o elemento de vedação de quatro válvulas dosadoras, as dos bicos numerados de 5 a 8, responsáveis por 43% das ocorrências, e o time revisou o padrão de setup com uma etapa de ajuste fino de peso por bico.
O desvio-padrão cai de 6,8 g para 3,2 g e o Cpk sobe de 0,62 para 1,33. Desvio-padrão e Cpk, nos dois estados, saem do Project Charter e do plano de coleta do case do segmento alimentício. O Cp acompanha o movimento e vai de 0,94 para 2,00.
A decisão que o plano de ação registra é de capabilidade pura. O alvo de peso era empírico e ficava alto “por segurança”, o que produz sobrepeso crônico. Baixar esse alvo com a curva ainda larga empurraria pacotes para o subpeso metrológico, que é problema legal, de outra ordem e com outro custo.
Por isso a ordem ficou assim: primeiro estreitar a curva, depois definir o alvo por SKU com margem estatística saída de um DOE de dosagem. O piloto fechou com sobrepeso médio de 1,6% e sem nenhuma ocorrência de subpeso.
O resultado é o retrato clássico de processo preciso e descentrado. No estado final o Cp chega a 2,00, o patamar de seis sigma, enquanto o Cpk para em 1,33. A curva ficou estreita o suficiente para caber duas vezes na tolerância, mas o centro dela não está no meio. Baixar a média para a meta de 405,6 g levaria o Cpk de 1,33 a 1,83, sem nenhuma redução adicional de variabilidade. Nem assim ele alcançaria o Cp de 2,00: a essa altura quem passa a mandar é a distância até o limite inferior, o mesmo subpeso que a decisão de cima procurava evitar.
Duas coisas não fecham entre a ficha e o Charter. O documento mede sobrepeso em percentual sobre o peso nominal e cobre os formatos de 350 g e de 400 g juntos, enquanto esta ficha calcula Cp e Cpk só sobre o peso líquido de 400 g. E o limite superior de especificação usado no cálculo é construído para a demonstração, porque o documento registra o Cpk sem publicar os limites que o geraram.
3. Farmacêutico: a distribuição não é normal, e nem sequer é uma só
 O tempo de liberação de lote é o que melhor mostra o limite da hipótese de normalidade na capabilidade do processo. O limite superior de especificação é de 8 dias para liberação de lote, a média registrada é de 12,5 dias. O documento reparte os lotes em 58% dentro do prazo e 42% acima dele. Especificação, média e repartição estão no case farmacêutico.
Tratada como curva única e normal, a situação devolve Cpk agregado de -0,16, e esse índice prevê 68,6% de lotes atrasados. O documento registra 42%. A distância entre o previsto e o observado é grande demais para ser arredondamento, e é justamente o sintoma descrito na seção sobre dados não normais.
A ficha então separa a amostra em duas populações, com desvios-padrão construídos para a demonstração. O fluxo rápido fica com média de 5,0 dias e o fluxo lento com média de 22,9 dias. Calculada assim, a mistura devolve 42,3% de atraso, praticamente o valor que o documento registra. A separação explica o que a curva única não explicava.
O ganho disso aparece no chão da operação, na hora de decidir onde mexer. Cada fluxo passa a ter Cpk próprio, de 0,83 e de -1,10, e fica evidente que o segundo é o único alvo do projeto. Atacar a média agregada distribuiria esforço sobre lotes que já cumprem o prazo com folga.
O que não fecha entre a ficha e o documento é a separação em si. O documento registra a repartição de 58% e 42% e o percentual de atraso, e não publica desvio-padrão de nenhum dos dois fluxos. Os dois valores que produzem os Cpk de 0,83 e de -1,10 foram construídos para a demonstração, calibrados até a mistura devolver o atraso que o documento registra. A separação é leitura desta ficha, não do documento.
O que se discute depois disso é a meta: prazo único de 8 dias para todo lote ou prazo por fluxo. Prazo único cobra do fluxo rápido um número que ele já bate com sobra e não toca no lento, que é onde o atraso mora.
4. Hotelaria: a média bateu a meta e o processo é incapaz de cumpri-la
 O hotel de rede urbana é o exemplo que eu mais uso em sala, porque é o mais desconfortável do conjunto. A meta de tempo de preparação de apartamento é de 45 minutos, e a média medida fica em 43,0 minutos. Pela leitura de média, a meta está cumprida. Os dois números saem dos documentos do case de hotelaria.
O plano de controle do case entrega o sigma por caminho indireto: a distância entre o limite superior e a linha central do gráfico de indivíduos, dividida por três, dá 3,0 minutos. Com esse valor, o Cpk fica em 0,22 e a probabilidade de um dia fechar acima de 45 minutos é de 25,2%. Um dia em cada quatro estoura a meta que a média diz estar cumprida.
A corroboração veio de fora da conta. O piloto registrado no plano de ação fechou em 46 minutos, valor perfeitamente compatível com uma curva centrada em 43 e com essa dispersão. É o que a capabilidade do processo acrescenta a qualquer indicador de média: a informação sobre a largura, que a média sozinha esconde.
Uma ressalva de procedência fecha a ficha. O desvio-padrão de 3,0 minutos veio derivado dos limites do gráfico de indivíduos do plano de controle, sem medição direta, o que faz dele um parâmetro construído. A pergunta que essa ficha põe na mesa é onde cobrar a meta de 45 minutos. Cobrada na média do mês, a operação passa. Cobrada em nove de cada dez dias, ela reprova, e é essa a régua que o hóspede sente.
5. Logística: dado discreto, onde Cp e Cpk não se aplicam
 Deixei o centro de distribuição por último porque nele a característica crítica é contada, e a capabilidade do processo muda de família. O erro de separação de pedidos parte de 2,8%, tem meta de 1,0% e corre contra uma referência interna de 0,8%. É o case de logística que fornece os três percentuais desta ficha.
Convertidos para defeitos por milhão de oportunidades, os três estados viram 28.000, 10.000 e 8.000 DPMO. A tabela de conversão devolve níveis de 3,41, 3,83 e 3,91 sigma. Nenhum Cp e nenhum Cpk aparece na ficha, porque não existe desvio-padrão de uma contagem de pedidos certos e errados.
A ficha inclui uma aferição do método, e ela vale mais que o resultado. Aplicando a mesma conversão à proporção de 11,6% do exemplo de elevadores, chega-se a 116.000 DPMO e a 2,70 sigma. A Apresentação Executiva daquele projeto imprime nível sigma de aproximadamente 2,7, calculado de forma independente. As duas contas se encontram.
O que não fecha está declarado em uma linha, e é escolha de método antes de ser dado. A conversão supõe uma oportunidade de defeito por pedido, e essa escolha muda o denominador. Um pedido com dez itens pode ser contado como dez oportunidades, e nesse caso o mesmo desempenho apareceria em nível sigma mais alto. Por isso a definição de oportunidade precisa estar escrita ao lado do número.
Sete erros que fazem o índice de capabilidade mentir
Errar a divisão que produz o índice de capabilidade do processo é raro. O que acontece com frequência é acertar a conta sobre uma premissa falsa. Estes sete erros respondem pela maioria dos relatórios que eu vi serem desmontados em banca, e todos eles produzem um número perfeitamente formatado.
| Erro | O que ele produz | Como evitar |
|---|---|---|
| Calcular sobre processo instável | Índice que descreve um período irrepetível | Fechar a carta de controle antes, sem causa especial no período |
| Assumir normalidade sem testar | Proporção fora prevista que não bate com a observada | Histograma e teste de aderência antes do cálculo |
| Ler o Cpk sozinho | Ação errada, como centralizar curva larga demais | Ler sempre o par, com a matriz das quatro combinações |
| Ignorar o sistema de medição | Variação do instrumento contada como variação do processo | Estudo de MSA aprovado antes do estudo de capabilidade |
| Confundir tolerância com limite de controle | Índice calculado contra a régua errada | Especificação vem do cliente, limite de controle vem do processo |
| Usar amostra curta demais | Desvio-padrão subestimado e Cpk otimista | Janela que cubra turnos, lotes e operadores diferentes |
| Calcular Cp e Cpk sobre atributo | Número sem significado sobre contagem de conformes | Apurar DPMO e converter para nível sigma |
O quinto erro da tabela merece um comentário à parte, porque ele é sutil e sobrevive a revisões. Limite de controle e limite de especificação são réguas de origens opostas. A especificação foi escrita por alguém que definiu o que o cliente aceita. O limite de controle foi calculado a partir da variação que o processo apresenta. Trocar um pelo outro produz um índice que compara o processo com ele mesmo.
Há ainda um oitavo erro, e ele acontece depois de a conta já estar toda certa. O estudo de capabilidade do processo fica pronto, mostra Cpk insuficiente e ninguém escreve o que fazer quando o valor sair da faixa. É para isso que existem o plano de controle e o OCAP, que amarram cada característica crítica a uma reação que você definiu com antecedência.
Pense na tolerância como a largura de um canal e na variação do processo como o volume de água que desce por ele. O índice não muda a vazão. Ele diz quanta margem sobra antes de transbordar.
A régua final é simples de aplicar. Um estudo de capabilidade do processo está completo quando responde três coisas em uma página. Onde o processo está hoje, o que impede o índice de subir e qual reação foi combinada para quando ele cair. Estudo que responde só a primeira é um retrato bonito de um problema que continua no lugar.
Se a sua meta é formar quem calcula e quem audita esse estudo, as academias de certificação que a gente mantém na Voitto tratam de capabilidade dentro da trilha de Lean Seis Sigma.