Metodologia Seis Sigma (Six Sigma): o que é, nível sigma, DPMO e calculadora grátis
A origem na Motorola, o que o 6σ significa com o deslocamento de 1,5 sigma, como calcular DPU, DPO, DPMO e rendimento, um case calculado do baseline ao encerramento e uma calculadora de nível sigma em Excel.

A metodologia Seis Sigma, ou Six Sigma em inglês, mede a qualidade de um processo pela quantidade de defeitos em cada milhão de oportunidades. Ela trabalha para reduzir a variação até o defeito virar raridade. A meta que dá nome ao método é de 3,4 defeitos por milhão.
Quando escrevi o capítulo 10 do meu livro, abri com uma pergunta que continua sendo a melhor porta de entrada: 99% é um bom resultado? Parece ótimo. Numa área que emite 10 mil faturas por mês, 1% de erro são 100 cobranças erradas todo mês. É essa conta que o método obriga a fazer.
Esta página explica o método do começo ao fim. Você vai ver de onde ele veio, o que o 6σ significa de verdade, com o deslocamento de 1,5 sigma que quase ninguém explica, e como calcular DPU, DPO, DPMO, rendimento e nível sigma. No meio do caminho tem uma calculadora gratuita em Excel, conferida contra a tabela clássica e contra os exemplos do livro, e um case do kit da Voitto calculado do baseline ao encerramento.
O que é Seis Sigma
Seis Sigma é uma metodologia de melhoria de processos que reduz a variação e os defeitos com base em dados e estatística. O nome vem do desvio padrão, representado pela letra grega sigma. Um processo Seis Sigma entrega no máximo 3,4 defeitos por milhão de oportunidades, o que equivale a 99,99966% de acerto.
No livro, o capítulo 10 resume a ideia logo na abertura, na página 75: “ser Seis Sigma equivale a aceitar no máximo 3,4 defeitos em 1 milhão de oportunidades”. Na página seguinte vem a definição da palavra que dá nome ao método: “Sigma é uma letra grega empregada em estatística que significa ‘desvio-padrão’, e corresponde a uma medida de variação sofrida por um conjunto de dados”.
Repare que o foco está na variação, e não na média. Um processo pode ter média perfeita e ainda assim entregar muito defeito, porque as unidades se espalham para longe do alvo. O desvio padrão mede esse espalhamento. Quanto menor ele é em relação à tolerância do cliente, mais desvios cabem entre a média e o limite, e mais alto é o nível sigma.
O pensamento estatístico do método se apoia em três princípios, apresentados nas páginas 79 e 80 do livro:
- Todo trabalho executado é um processo.
- Todo processo pode sofrer variações.
- Para melhorar processos é preciso diminuir as variações.
Os três parecem óbvios até a primeira reunião em que alguém diz que “aquele erro foi azar”. O segundo princípio separa as causas comuns, que fazem parte do processo, das causas especiais, que chegam de fora e de repente. Tratar uma como se fosse a outra é a origem de metade das ações corretivas que não funcionam.
De onde veio o Six Sigma: Motorola, Baldrige e GE
O Six Sigma nasceu na Motorola nos anos 1980. O capítulo 2 do livro, na página 12, registra a proposta feita em 1987 pelo engenheiro Bill Smith: levar o limite de tolerância de um processo a seis desvios-padrão da curva normal. Em pouco mais de dez anos, ainda segundo o mesmo trecho, a Motorola economizou mais de US$ 11 bilhões.
O gatilho veio de dentro. O livro reproduz, na página 76, a lembrança de Bob Galvin, então presidente da Motorola, em entrevista à revista HSM. Numa reunião de executivos, o diretor da área de rádios bidirecionais declarou: “Nossa qualidade é nojenta”. A empresa tinha 85% do mercado mundial e crescia dois dígitos. Mesmo assim, os diretores levaram a frase a sério. Eu gosto dessa cena porque ela mostra a coragem de criticar o próprio resultado no auge.
Em 1988 a Motorola foi uma das primeiras vencedoras do prêmio nacional de qualidade dos Estados Unidos, o Malcolm Baldrige, cuja lista oficial de premiados é mantida pelo NIST. Foi nessa premiação que o conceito apareceu publicamente pela primeira vez. Na década de 1990, Jack Welch levou o programa para a General Electric e transformou o método em padrão de gestão de grandes empresas.
Daí em diante o método saiu da fábrica. Ele chegou a bancos, hospitais, governos e centros de serviços, porque toda atividade que se repete tem defeito para contar. A ASQ, a sociedade americana de qualidade, mantém um resumo de referência sobre o método, e a norma ISO 13053 padronizou o roteiro em 2011.
O que significa o 6σ: 3,4 DPMO e o deslocamento de 1,5 sigma
Seis sigma quer dizer que cabem seis desvios padrão entre a média do processo e o limite de especificação mais próximo. Se a distribuição for normal e a média ficar parada, a fração além do limite é minúscula, de cerca de 0,001 defeito por milhão.
Então de onde vêm os 3,4? Da observação de que, ao longo de meses, a média de um processo real se desloca. Troca de turno, lote de matéria-prima, desgaste de ferramenta. A convenção, herdada da Motorola, supõe que esse deslocamento chegue a 1,5 sigma. Com a média deslocada, sobram 4,5 desvios até o limite, e a cauda além dele vale 3,4 por milhão.

A dica do especialista na ferramenta 10 do kit da Voitto diz isso numa linha: a tabela de nível sigma já embute o deslocamento de 1,5σ, “por isso 6σ vale 3,4 DPMO, e não 0,002”. O 0,002 é o número das duas caudas juntas sem deslocamento, que o Anexo C do livro também traz.
Na prática, o deslocamento cria duas leituras do mesmo processo. O Z de longo prazo é a distância real entre a média e o limite nos dados de um período longo. O nível sigma que o mercado reporta é esse Z mais 1,5. Um processo com 66.807 defeitos por milhão tem Z de longo prazo igual a 1,5 e é chamado de 3 sigma.
A tabela abaixo foi gerada pela calculadora com deslocamento de 1,5. Os valores de DPMO conferem com a Tabela 10.1 do livro, na página 78, com diferença menor que 1 DPMO.
| Nível sigma | Defeitos por milhão (DPMO) | Rendimento | Em 10 mil faturas por mês |
|---|---|---|---|
| 1σ | 691.462 | 30,9% | 6.915 com erro. |
| 2σ | 308.538 | 69,1% | 3.085 com erro. |
| 3σ | 66.807 | 93,32% | 668 com erro. |
| 4σ | 6.210 | 99,38% | 62 com erro. |
| 5σ | 233 | 99,977% | 2 ou 3 com erro. |
| 6σ | 3,4 | 99,99966% | 1 erro a cada 2 anos e meio. |
A última coluna traduz a tabela para o dia a dia. Sair de 3 para 4 sigma corta o erro em quase onze vezes. Sair de 4 para 5 corta mais cerca de 27 vezes. E os 99% do começo deste texto ficam entre 3,8 e 3,9 sigma.
Como calcular DPU, DPO, DPMO e rendimento
O cálculo do nível sigma parte de três contagens. São as unidades avaliadas (N), as oportunidades de defeito em cada unidade (O) e os defeitos encontrados (D). O capítulo 22 do livro, na página 223, traz as três fórmulas que transformam essas contagens em métrica:
- DPU, defeitos por unidade: D ÷ N.
- DPO, defeitos por oportunidade: D ÷ (N × O).
- DPMO, defeitos por milhão de oportunidades: DPO × 1.000.000.
- Rendimento: 1 − DPO, a fração das oportunidades que saiu sem defeito.
O exemplo do livro, na página 224, é de uma cervejaria. Um Black Belt amostrou 40 mil garrafas e encontrou 1.500 defeitos em três testes de qualidade: clarificação, teor alcoólico e acidez. O DPU dá 0,0375. Com 3 oportunidades por garrafa, o DPO dá 0,0125 e o DPMO, 12.500.
Na consulta à tabela resumida, o livro conclui que o nível é “>3,0”, porque 12.500 fica entre as linhas de 3 e 4 sigma. A calculadora resolve o intervalo pela função normal inversa e devolve 3,74. É a mesma resposta, só que sem o arredondamento da tabela.
A palavra que mais derruba esse cálculo é oportunidade. Unidade é o que o cliente recebe, como a garrafa, a fatura ou o pedido. Oportunidade é cada ponto em que ele perceberia o erro. A diferença entre defeito e defeituoso também pesa: uma garrafa com falha nos três testes é uma unidade defeituosa com três defeitos. As quatro métricas Seis Sigma e o custo da má qualidade têm artigo próprio, com mais exemplos.
 Calculadora de nível sigma, grátis. No caminho dos dados discretos, você digita unidades, oportunidades por unidade e defeitos. A planilha devolve DPU, DPO, DPMO, rendimento, Z de longo prazo e nível sigma, em duas colunas, baseline e após a melhoria. O deslocamento de 1,5σ fica numa célula, para quem quiser trabalhar sem ele.
No caminho dos dados contínuos, você informa média, desvio padrão e limites de especificação. Ela devolve o ppm fora, o nível sigma equivalente, Pp e Ppk. A aba de referência gera a tabela sigma × DPMO por fórmula, com gráfico, e confere cada linha contra o livro.
A aba de exemplo traz o case de faturamento da próxima seção já preenchido. Abre no Excel, no Google Planilhas e no LibreOffice, e não tem macro. A miniatura mostra as abas e traz o botão de download.
Quando o dado é medida, e não contagem
Nem todo processo produz defeito contável. Tempo de entrega, diâmetro de peça e peso de embalagem são medidas contínuas. Nesse caso o caminho passa pela média, pelo desvio padrão e pelos limites de especificação. Com a hipótese de distribuição normal, calcula-se a fração que cai fora de cada limite. A soma vira ppm, o ppm vira Z, e o Z mais 1,5 vira o nível sigma equivalente.
A calculadora vem com um exemplo fictício de diâmetro de furo, especificação de 10,00 ± 0,05 mm, média de 10,01 e desvio de 0,014. O resultado é 2.146 ppm fora e 4,36 sigma. Quase todo o defeito está do lado de cima, o que diz ao time que centralizar a média vale mais do que apertar a variação. Para o estudo completo, com Cp, Cpk e teste de normalidade, use a planilha de capabilidade.
Nível sigma na prática: o faturamento que estava em 3,0 sigma
O case de serviços do kit da Academia de Especialistas da Voitto é um projeto Green Belt num centro de serviços compartilhados. É um case ilustrativo, montado com dados fictícios para ensinar o encadeamento, e o rodapé de cada documento avisa isso. A área emitia 9.500 faturas por mês para clientes B2B, e 6,2% delas saíam com erro.
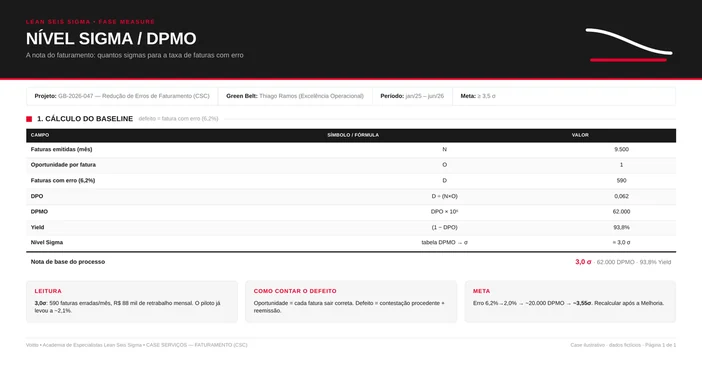
A primeira decisão da fase de medição foi a definição de defeito. A equipe escreveu que defeito é a contestação procedente que obriga a reemitir a fatura. Contestação sem fundamento ficou de fora. Sem essa frase, cada área contaria um número diferente.
A segunda decisão foi o número de oportunidades. A equipe ficou com uma por fatura: ela sai certa ou não sai. Daria para fatiar a fatura em quatro campos, como tarifa, cadastro, vencimento e impostos, e o DPMO cairia para um quarto. Só que o cliente não recebe meia fatura certa. A dica da ferramenta 10 do kit é dura com quem tenta: contar 40 oportunidades onde o cliente vê 4 “derruba o DPMO no papel e não muda nada para ele”.
Com N = 9.500, O = 1 e D = 590, a conta fecha em 62.105 DPMO, rendimento de 93,8% e 3,04 sigma. O documento do case registra “≈ 3,0 σ”, com o DPMO arredondado para 62.000. Os 590 erros custavam R$ 88 mil por mês em retrabalho.
O charter fixou a meta em 2,0% de erro. Na calculadora, isso dá 20.000 DPMO e 3,55 sigma, o mesmo “~3,55σ” que a ferramenta do case anotou. A meta foi escrita em sigma e em percentual, e é esse duplo registro que permite comparar o projeto com outros de áreas diferentes.

E o resultado? O projeto não bateu a meta. As cinco semanas depois da implantação caíram de 3,4% para 2,1%, e o encerramento saiu com a linha central recalculada em 2,6%. Pela calculadora, isso é 26.000 DPMO e 3,44 sigma, quatro décimos de sigma acima do ponto de partida e um décimo abaixo da meta.
Eu guardaria esse desfecho como exemplo justamente por não ser redondo. O nível sigma mostra o tamanho real do ganho, sem o exagero de quem diz que o erro “caiu pela metade”. Mostra também o quanto falta, numa régua que o patrocinador entende. A história inteira, do termo de abertura ao plano de reação, está no case completo de faturamento em serviços.
Para entender o nível sigma como indicador, com os quatro passos de cálculo e a leitura de cada faixa, vale ler o artigo sobre nível sigma. Uma ressalva do livro, na página 78, vale para qualquer meta: “o critério de qualidade vai ser definido não apenas pelas referências de nível sigma, e sim pelas necessidades do processo”. Nem todo processo precisa chegar a seis.
Os três pilares de um programa Seis Sigma
Um programa é o conjunto de projetos, pessoas e regras que a empresa mantém para melhorar processos de forma contínua. O livro, na página 79, apoia a implantação em três pilares.
- Mensuração. Decisão por dado exige saber de onde o dado vem e se ele é confiável. Cada aspecto do projeto ganha uma métrica, e o resultado precisa virar ganho financeiro para a empresa financiar o próximo.
- Método. O passo a passo que leva do problema ao resultado. Nos projetos, esse roteiro é o DMAIC.
- Comprometimento. O envolvimento do time e, antes dele, da liderança, que libera recursos e remove obstáculos.
O método DMAIC tem cinco fases: Definir, Medir, Analisar, Melhorar e Controlar. O nível sigma aparece em duas delas. Na fase Medir, como baseline. Na fase Controlar, recalculado no mesmo formato, como prova do ganho. Antes do baseline vem uma etapa que muita equipe pula, que é testar o próprio instrumento com a análise do sistema de medição. Sigma calculado sobre dado ruim só dá precisão a um número errado.
Na fase Analisar entram os testes de hipóteses, a regressão e o planejamento de experimentos. O mapa de qual técnica responde a qual pergunta está no guia de ferramentas estatísticas. Para quem cria um produto ou processo do zero, em vez de melhorar um existente, a variante é o Design for Six Sigma, com o roteiro DMADV.
Papéis e belts: quem faz o quê
O Seis Sigma organiza as pessoas por papel, com nomes emprestados das faixas das artes marciais. O livro descreve cada um na página 81:
- Sponsor: aprova a carteira de projetos e garante recursos financeiros e humanos.
- Champion: normalmente o líder da área que recebe o projeto.
- Master Black Belt: identifica oportunidades, define a capacitação e cuida do programa.
- Black Belt: resolve os problemas de maior complexidade e orienta Green Belts.
- Green Belt: lidera projetos na própria área, com cerca de 20% a 30% do tempo dedicado.
- Yellow e White Belts: recebem os fundamentos e dão suporte aos projetos.
No case de faturamento, a equipe tinha Sponsor, Champion, Green Belt e três membros, com a dedicação de cada um escrita no charter. O Green Belt tinha 50% do tempo e o Champion, 10%. O que cada faixa estuda, quanto tempo leva e o que a banca cobra está no mapa completo das faixas. O papel da faixa preta tem página própria, em o que é Black Belt.
Seis Sigma, Lean e Lean Seis Sigma
O Seis Sigma ataca a variação e o defeito. O Lean ataca o desperdício e o tempo parado. São perguntas diferentes sobre o mesmo processo: por que o resultado muda de uma vez para outra, e por que o produto passa tanto tempo esperando.
Com o tempo as duas caixas de ferramentas se juntaram no Lean Seis Sigma, que o livro trata logo depois, no capítulo 11. É o método combinado que a Voitto ensina e certifica. O que cada metade traz, o projeto completo e a implantação estão no guia de Lean Seis Sigma. Para decidir entre um e outro diante de um problema concreto, a comparação está em Lean ou Seis Sigma.
Quando usar Seis Sigma, e quando não usar
O método serve bem a problemas com quatro características. O defeito se repete, o volume permite contar, a causa é desconhecida e existe dado, ou dá para coletar. O Quadro 10.1 do livro, na página 77, mostra a variedade de lugares onde isso acontece:
- Indústria química: a eficiência de um biorreator.
- Setor público: o tempo de aprovação de uma licitação.
- Varejo: notas fiscais emitidas com erro.
- Metalurgia: a sucata na produção de aço.
- Hospital: o tempo da fila de triagem.
Ele não é a melhor escolha em três situações. A primeira é quando a causa já é conhecida e a solução é óbvia: aí basta executar, sem projeto de cinco fases. A segunda é quando o problema é de fluxo, de espera e de excesso de etapas, e o Lean resolve mais rápido. A terceira é quando a meta não tem dono: projeto sem Sponsor morre na fase de medição, por melhor que seja a estatística.
Também vale olhar o retorno antes de abrir o projeto. Ganho que a controladoria não valida contamina o programa inteiro, e o livro, na página 82, lembra que o retorno dos projetos deve ser validado pela diretoria financeira. O passo a passo do cálculo está no artigo sobre retorno financeiro de projetos.
Seis erros comuns
- Inflar oportunidades. Contar dez campos por fatura divide o DPMO por dez no relatório e não muda nada para o cliente. Defina a oportunidade pelo que o cliente percebe e mantenha a definição até o fim.
- Comparar sigma de processos com regras diferentes. Dois setores só podem comparar nível sigma se contarem defeito e oportunidade do mesmo jeito.
- Tratar 6σ como meta de todo processo. O nível certo depende do custo do defeito para o cliente. Uma fatura errada e uma dose errada de remédio não pedem a mesma régua.
- Esquecer o deslocamento. Quem calcula o Z com dados de uma semana e soma 1,5 está misturando prazos. Use dados de um período longo e deixe a convenção explícita no relatório.
- Calcular sigma de processo instável. Se a carta de controle mostra causa especial, o sigma descreve um processo que não existe mais. Estabilize primeiro.
- Implantar sem liderança. Treinar Belts antes de treinar os gestores cria especialistas sem patrocinador. Os tropeços mais comuns estão no artigo sobre erros na implantação.
Por onde começar com a metodologia Seis Sigma
Comece por um processo que você já mede. Escreva o que conta como defeito, defina as oportunidades pelo olhar do cliente e conte um mês de dados. Abra a calculadora e veja o seu nível sigma. Se o número surpreender, e quase sempre surpreende, você tem a primeira frase de um charter. Ver um 99% virar 3,8 sigma na frente da diretoria é um gás para qualquer time de melhoria.
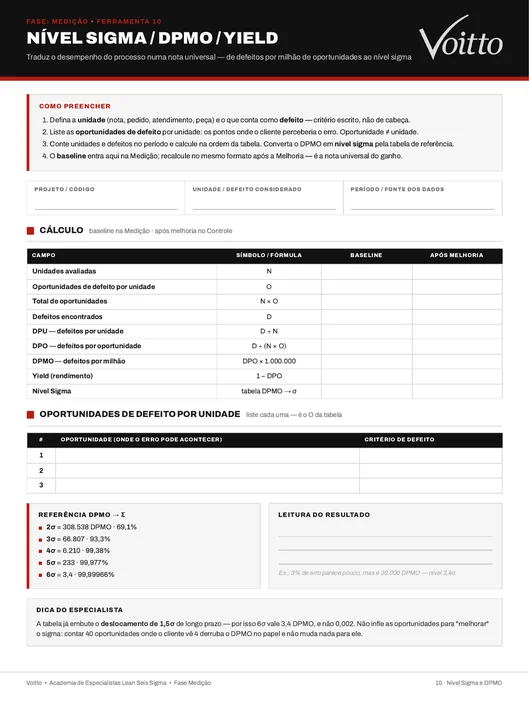
Para registrar o cálculo no projeto, use o modelo em branco da ferramenta 10 do kit de ferramentas da Voitto. Ele tem os mesmos campos da calculadora, com espaço para o baseline e para o resultado depois da melhoria. Clique na miniatura para abrir. Quem prefere estudar pelos clássicos encontra uma seleção comentada em livros sobre Seis Sigma.
O passo seguinte é fazer um projeto de verdade, com alguém revisando cada número. Na Academia Voitto, a gente avaliou 259 projetos de Lean Seis Sigma, que somam R$ 180,8 milhões de ganho estimado. Se você quer ser o próximo, conheça as academias de certificação. O meu livro acompanha a formação, com um capítulo inteiro dedicado ao tema.