Ferramentas estatísticas: qual usar em cada pergunta do projeto, com planilha
Estatística descritiva, teste t, ANOVA, regressão, qui-quadrado, DOE, MSA, capabilidade e CEP: a pergunta que cada técnica responde, a árvore de decisão dos testes e uma planilha que indica o teste e faz a conta.

As ferramentas estatísticas são o que separa um projeto de melhoria de uma reunião de opiniões. Toda equipe tem uma teoria sobre a causa do problema. A diferença está em quem consegue provar a sua com dado. E, para provar, é preciso saber qual técnica responde a qual pergunta.
Eu fiz especialização em Estatística e sou Master Black Belt. Mesmo assim, guardo a sensação de que a formação acadêmica fica longe do que acontece na prática. A estatística costuma ser ensinada pela fórmula, e o projeto real começa por outra ponta: “tenho estes dados, e agora, que teste eu uso?”.
Este guia responde isso. Ele organiza as ferramentas estatísticas de melhoria de processos pela pergunta do projeto, pelo tipo de dado e pela fase do DMAIC. Cada técnica leva ao artigo completo do blog. No meio do caminho, um único exemplo de processo passa por cinco cálculos, todos prontos numa planilha gratuita com a árvore de decisão dos testes.
O que são ferramentas estatísticas
Ferramentas estatísticas são técnicas para descrever dados, comparar grupos, medir relações entre variáveis e testar se uma diferença é real ou acaso. Na melhoria de processos, elas incluem estatística descritiva, testes de hipóteses, ANOVA, correlação e regressão, DOE, controle estatístico, análise do sistema de medição e capabilidade.
No Guia Prático Lean Seis Sigma, o capítulo 28 se chama “Testes e Ferramenta para Análise de Dados”. Na abertura, na página 347, eu escrevi que “os testes estatísticos são ferramentas essenciais para a análise de dados, pois permitem que sejam feitas validações das inferências sobre a população com base em amostras”. A palavra importante é amostra. Você nunca mede todas as peças, todos os pedidos ou todos os atendimentos. Mede uma parte e precisa saber o quanto pode confiar no que ela diz.
É por isso que o assunto pesa tanto num projeto Seis Sigma. O método DMAIC pede prova em três momentos. Na fase Medir, para saber quanto o processo entrega hoje. Na fase Analisar, para confirmar a causa. Na fase Controlar, para garantir que o ganho ficou. As ferramentas estatísticas são a régua de cada um desses momentos.
As ferramentas estatísticas de melhoria de processos, pergunta por pergunta
O jeito mais rápido de se localizar é pela pergunta que você quer responder. O quadro abaixo reúne as oito perguntas que aparecem em quase todo projeto, a técnica que responde cada uma, o tipo de dado que ela pede e a fase do DMAIC em que costuma entrar.
| Pergunta do projeto | Ferramenta estatística | Tipo de dado | Fase do DMAIC |
|---|---|---|---|
| Como o processo se comporta hoje? | Estatística descritiva e intervalo de confiança | Contínuo ou discreto | Medir |
| Posso confiar na medição? | MSA: Gage R&R ou concordância por atributo | Contínuo ou atributo | Medir |
| O processo cabe na especificação? | Capabilidade: Cp, Cpk, PPM, nível sigma | Contínuo ou discreto | Medir |
| Os grupos são diferentes? | Teste t, ANOVA, proporções, não paramétricos | Y contínuo ou proporção; X em grupos | Analisar |
| O X e o Y andam juntos? | Correlação e regressão | X e Y contínuos | Analisar |
| Duas categorias estão associadas? | Qui-quadrado de independência | X e Y categóricos | Analisar |
| Qual combinação de fatores é a melhor? | Planejamento de experimentos (DOE) | Fatores controláveis; Y medido | Melhorar |
| O ganho se mantém no tempo? | Controle estatístico de processo (cartas) | Contínuo ou discreto, na ordem do tempo | Controlar |
Repare que a tabela não começa pelo teste. Começa pela dúvida de quem está na linha, e só depois chega à técnica. Essa inversão resolve metade das escolhas erradas de ferramentas estatísticas que eu vejo em projeto de aluno. A outra metade se resolve olhando o tipo de dado, que é o assunto da próxima seção.
 Planilha gratuita: qual teste estatístico usar. Na aba de escolha, você responde seis perguntas em listas suspensas. São o objetivo, o tipo de Y, o tipo de X, o número de grupos, se os dados são pareados e se são normais. A fórmula devolve o teste indicado, os pressupostos, a fase do DMAIC e onde calcular, entre 40 situações mapeadas.
Cinco abas trazem o cálculo aberto, com o mesmo exemplo de processo marcado como fictício: descritiva com intervalo de confiança, teste t de 2 amostras, ANOVA, regressão e qui-quadrado. Funciona no Excel, no Google Planilhas e no LibreOffice, sem macro. Clique na imagem para ver as abas e baixar.
Antes do teste, o tipo de dado
Toda escolha de ferramenta estatística passa por uma classificação simples. O dado é contínuo quando vem de uma medida em escala, como tempo, peso, temperatura ou espessura. É discreto quando vem de uma contagem ou de uma classificação, como aprovado ou reprovado, número de defeitos, turno ou fornecedor.
No capítulo 27 do livro, sobre correlação e regressão, eu apresento o Mapa de Análise Estatística. Na página 326 está escrito: “Para identificar quais são as ferramentas estatísticas mais adequadas ao uso no projeto, é interessante usar o Mapa de Análise Estatística”. E logo depois: “O objetivo do Mapa de Análise Estatística é transformar um problema prático em um modelo estatístico”. O mapa cruza o tipo do X, a causa suspeita, com o tipo do Y, o resultado.

O mapa tem três passos. Primeiro você escreve os X e os Y do processo. Depois classifica cada um como contínuo ou discreto. Por fim, cruza cada par e vê em que quadrante ele cai. A pergunta de fundo é sempre a mesma: o X tem impacto significativo no Y?
Uma regra prática ajuda: sempre que puder, meça em escala contínua. Um painel aprovado ou reprovado carrega pouca informação. A espessura em micrômetros diz quanto faltou e para que lado. Por isso o tamanho de amostra para dado contínuo é bem menor do que para proporção, com a mesma confiança.
Um processo atravessando cinco ferramentas estatísticas
Para mostrar as ferramentas estatísticas trabalhando juntas, a planilha usa um caso fictício de uma linha de pintura eletrostática a pó. Ela pinta painéis metálicos em duas cabines. A característica crítica é a espessura da camada, com especificação de 60 a 90 µm. Camada fina deixa a peça sem proteção contra corrosão, e camada grossa escorre e desperdiça tinta. Os números a seguir saem das fórmulas da planilha e foram conferidos por um segundo caminho, em Python com a biblioteca SciPy.
1. Descrever: estatística descritiva e intervalo de confiança
A primeira aba resume 40 medições da semana, 20 de cada cabine. A média é 72,68 µm, a mediana é 73,9 µm e o desvio-padrão é 6,35 µm. A assimetria de -0,28 indica uma forma quase simétrica, e só uma medição, 59,0 µm, ficou abaixo do limite inferior.
A conta que mais ensina é o intervalo de confiança. Com 95% de confiança, a média verdadeira do processo está entre 70,65 e 74,71 µm. A planilha calcula a margem pelo t crítico de 2,023 e confere com a função CONFIDENCE.T, que em português se chama INT.CONFIANÇA.T. As duas dão 2,03 µm. O processo parece bem centrado, e esse é justamente o momento de desconfiar da média geral.
2. Comparar dois grupos: teste t de 2 amostras
Separadas por cabine, as mesmas 40 medições contam outra história. A cabine 1 tem média de 77,03 µm e a cabine 2, de 68,34 µm. A diferença é de 8,7 µm. A pergunta estatística é se essa distância é real ou se poderia sair do acaso de amostragem.
O teste t de Welch, pela função T.TEST com tipo 3 (TESTE.T no Excel em português), devolve valor-p de 0,0000008. A planilha também calcula a estatística t à mão, 5,94 com 38 graus de liberdade, e chega ao mesmo valor-p da versão de variâncias iguais. O intervalo de 95% para a diferença vai de 5,73 a 11,66 µm. A conclusão é clara: a cabine 2 aplica menos tinta, e o problema mora nela.
3. Comparar três ou mais grupos: ANOVA de 1 fator
Na cabine 2, o time regulou a vazão de pó em três níveis e pintou 8 painéis em cada um. Comparar três médias com três testes t aumenta o risco de alarme falso, e a ANOVA faz a comparação de uma vez só. As médias foram 66,81 µm na vazão baixa, 75,69 µm na média e 78,93 µm na alta.
A aba faz a conta inteira à mão: soma dos quadrados entre e dentro dos grupos, graus de liberdade, quadrados médios, F de 29,96 e valor-p de 0,0000007 pela função F.DIST.RT, ou DIST.F.CD. A vazão explica 74% da variação da espessura. A ANOVA diz que existe diferença, mas não diz entre quais níveis. Para isso a aba calcula a diferença mínima de Tukey, 4,08 µm. A vazão baixa difere das outras duas. Entre a média e a alta, a distância de 3,24 µm fica abaixo do limite e não se distingue.
Esse detalhe muda a decisão. Se média e alta entregam a mesma camada, a vazão média ganha, porque gasta menos pó. Um teste estatístico bem lido economiza dinheiro além de apontar a causa.
4. Relacionar duas variáveis: correlação e regressão
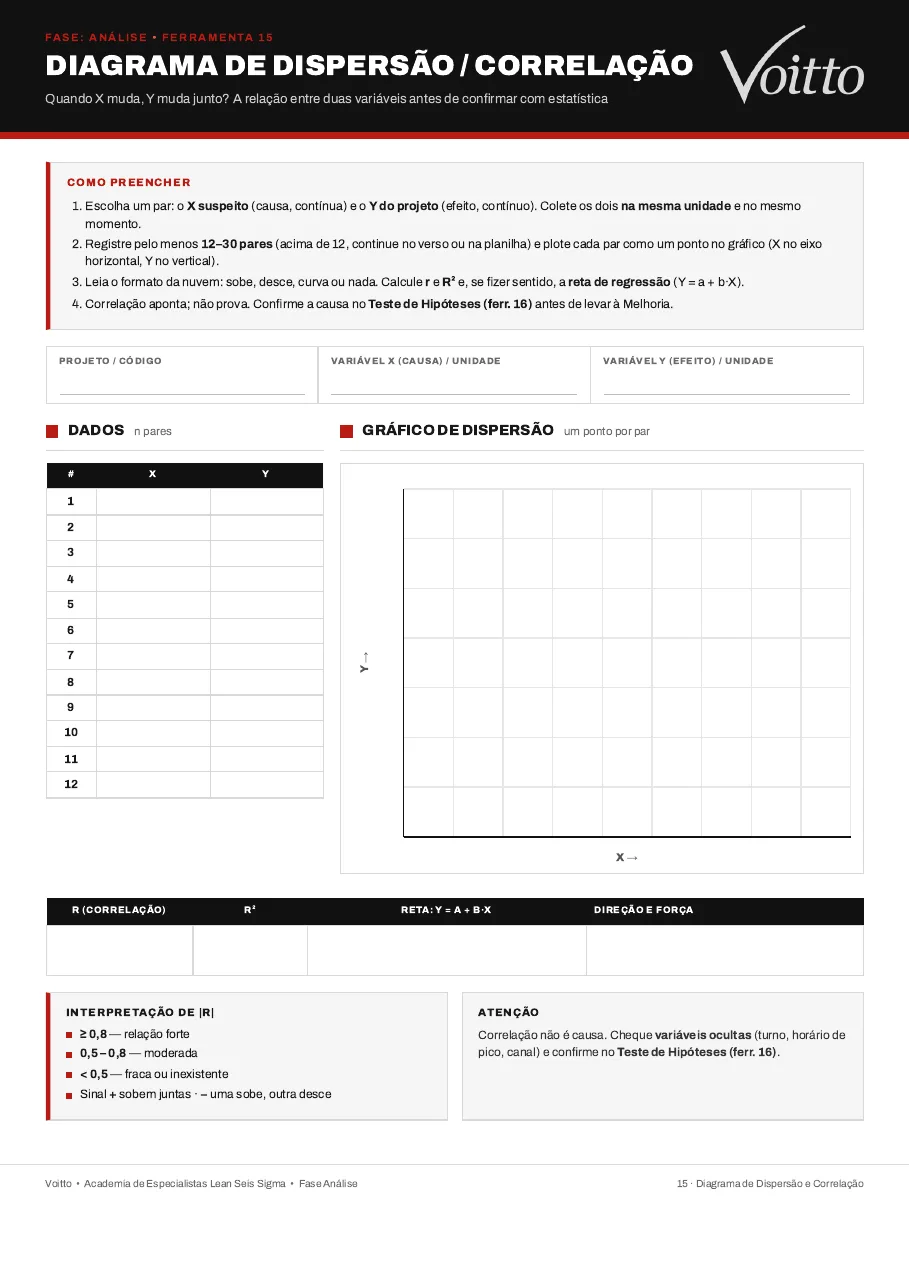
A segunda suspeita era a velocidade da esteira. A aba de regressão cruza 25 painéis da cabine 2, com a velocidade entre 1,63 e 3,17 m/min. A correlação de Pearson é de -0,896: quanto mais rápida a esteira, mais fina a camada. O R² de 80,4% diz que a velocidade acompanha quatro quintos da variação da espessura.

A reta tem inclinação de -11,46 µm por m/min e intercepto de 101,05 µm. O valor-p da inclinação sai da estatística t com n menos 2 graus de liberdade e fica na casa de 0,000000001. Para acertar o alvo de 75 µm, a reta indica 2,27 m/min. O passo a passo dessa conta no Excel está em regressão linear simples no Excel.
Um cuidado que a planilha deixa escrito na própria aba: a reta só vale dentro da faixa coletada. Abaixo de 1,63 m/min ou acima de 3,17 m/min, ela vira palpite. Esse é o erro mais comum com regressão em melhoria de processo, e o artigo dedicado mostra outros.
5. Associar categorias: qui-quadrado de independência
Por fim, o time contou os painéis reprovados no mês por tipo de defeito e por cabine. Foram 54 no total. A cabine 2 teve 19 casos de camada fina, contra 14,81 esperados se o defeito não dependesse da cabine. A cabine 1 teve 9 casos de excesso e escorrimento, contra 5,70 esperados.

O qui-quadrado soma 6,33 com 2 graus de liberdade, e o valor-p é 0,042 pela função CHISQ.TEST, ou TESTE.QUIQUA. Rejeita-se a independência a 5%, mas por pouco. A menor frequência esperada é 5,70, o que atende ao pressuposto de 5 por célula. A leitura fecha com o resto: a cabine 2 erra para menos e a cabine 1, para mais.
No capítulo 28, na página 374, eu escrevi que o qui-quadrado “pode ser usado para comprovar causas potenciais definidas na etapa anterior”. Foi exatamente o papel dele aqui. As cinco abas juntas levaram o time de uma média aparentemente boa a duas regulagens concretas: vazão média e esteira perto de 2,3 m/min.
Qual teste de hipóteses usar: a árvore de decisão
O teste de hipóteses é a família mais usada das ferramentas estatísticas na fase Analisar. Na página 348 do livro, eu explico o que ele faz. “Não se trata de uma simples comparação matemática entre dois ou mais valores, e sim da necessidade de compreender se o valor obtido a partir de determinada amostra representa uma simples variação amostral da situação atual ou não”. A escolha do teste segue quatro perguntas, nesta ordem.
- O Y é contínuo ou é proporção? Medida em escala vai para os testes de média. Aprovado ou reprovado vai para os testes de proporção. Categoria contra categoria vai para o qui-quadrado.
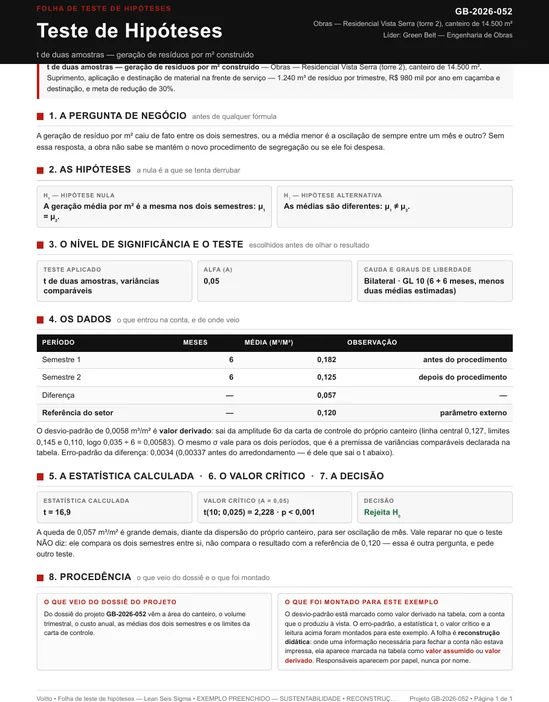
- Quantos grupos? Um grupo contra uma meta pede o teste t de 1 amostra. Dois grupos pedem o t de 2 amostras. Três ou mais pedem a ANOVA.
- Os dados são pareados? A mesma peça medida antes e depois pede o t pareado. Ele elimina a variação entre as peças e enxerga diferenças que o teste de 2 amostras perderia.
- O dado é normal? Com dado muito assimétrico e amostra pequena, troque pelo não paramétrico. Mann-Whitney substitui o t de 2 amostras. Kruskal-Wallis ou a mediana de Mood substituem a ANOVA.
| Situação | Dado normal | Sem normalidade |
|---|---|---|
| 1 grupo contra a meta | t de 1 amostra | Wilcoxon ou teste dos sinais |
| 2 grupos independentes | t de 2 amostras (Welch) | Mann-Whitney |
| Antes e depois na mesma unidade | t pareado | Wilcoxon pareado |
| 3 ou mais grupos | ANOVA de 1 fator + Tukey | Kruskal-Wallis ou Mood |
| Variação de 2 ou mais grupos | F ou Bartlett | Levene |
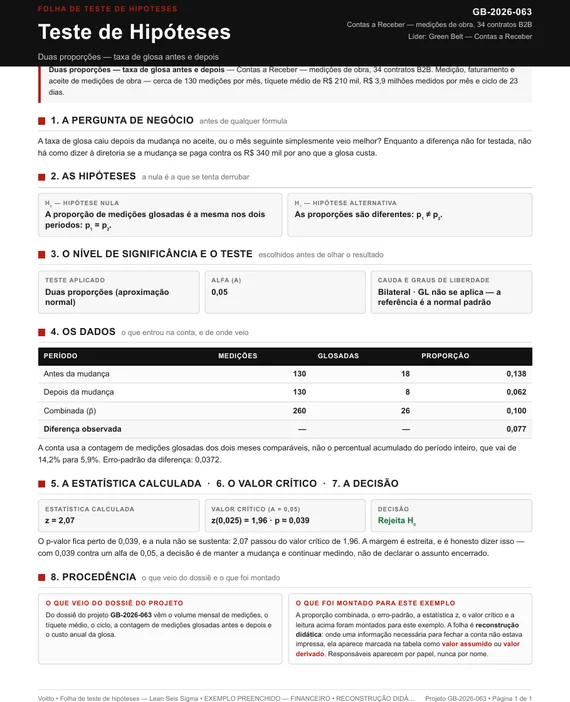
| Proporção de defeituosos | 1 ou 2 proporções | Exato de Fisher, se a amostra é pequena |
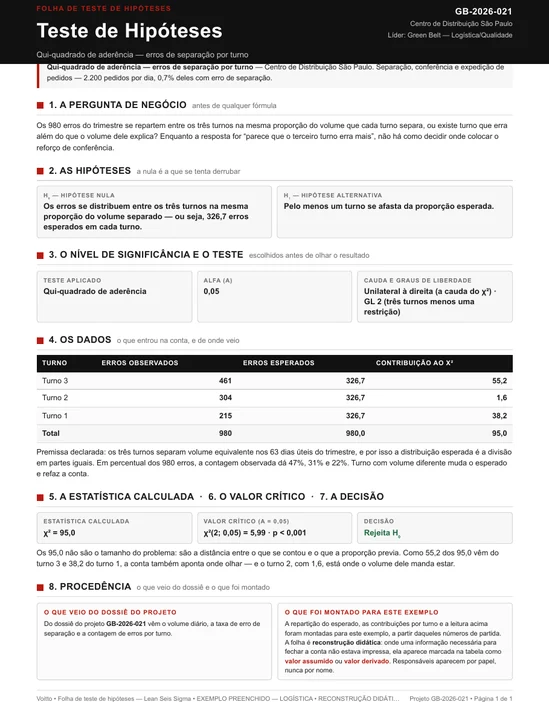
| Duas variáveis categóricas | Qui-quadrado de independência | Exato de Fisher, se esperado menor que 5 |
O nível de significância também se decide antes de coletar. No livro, eu padronizo assim: “padroniza-se neste Guia um nível de confiança de 95%, ou seja, α = 0,05”. A teoria completa, com hipótese nula, tipos de erro e poder, está no artigo de teste de hipóteses. A leitura do resultado no chão de fábrica, com tamanho do efeito e intervalo de confiança ao lado do valor-p, está em teste de hipóteses na qualidade. Para quem quer a referência de fora, o manual de estatística do NIST organiza as comparações de processo pela mesma lógica.
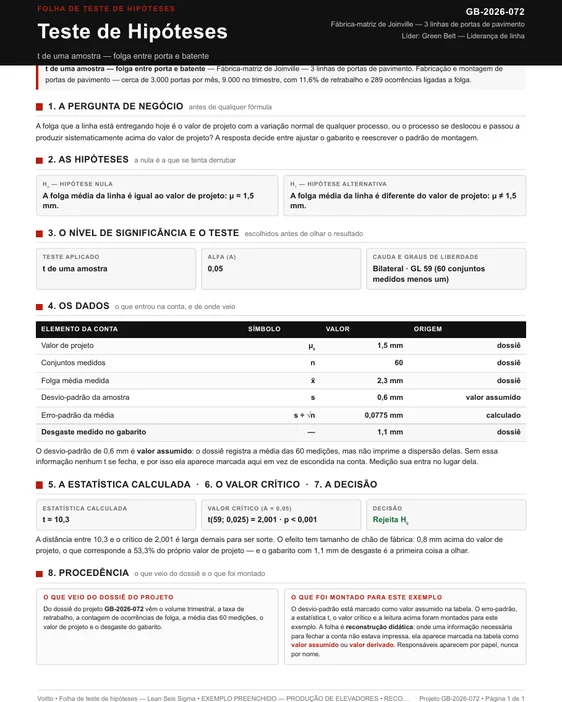
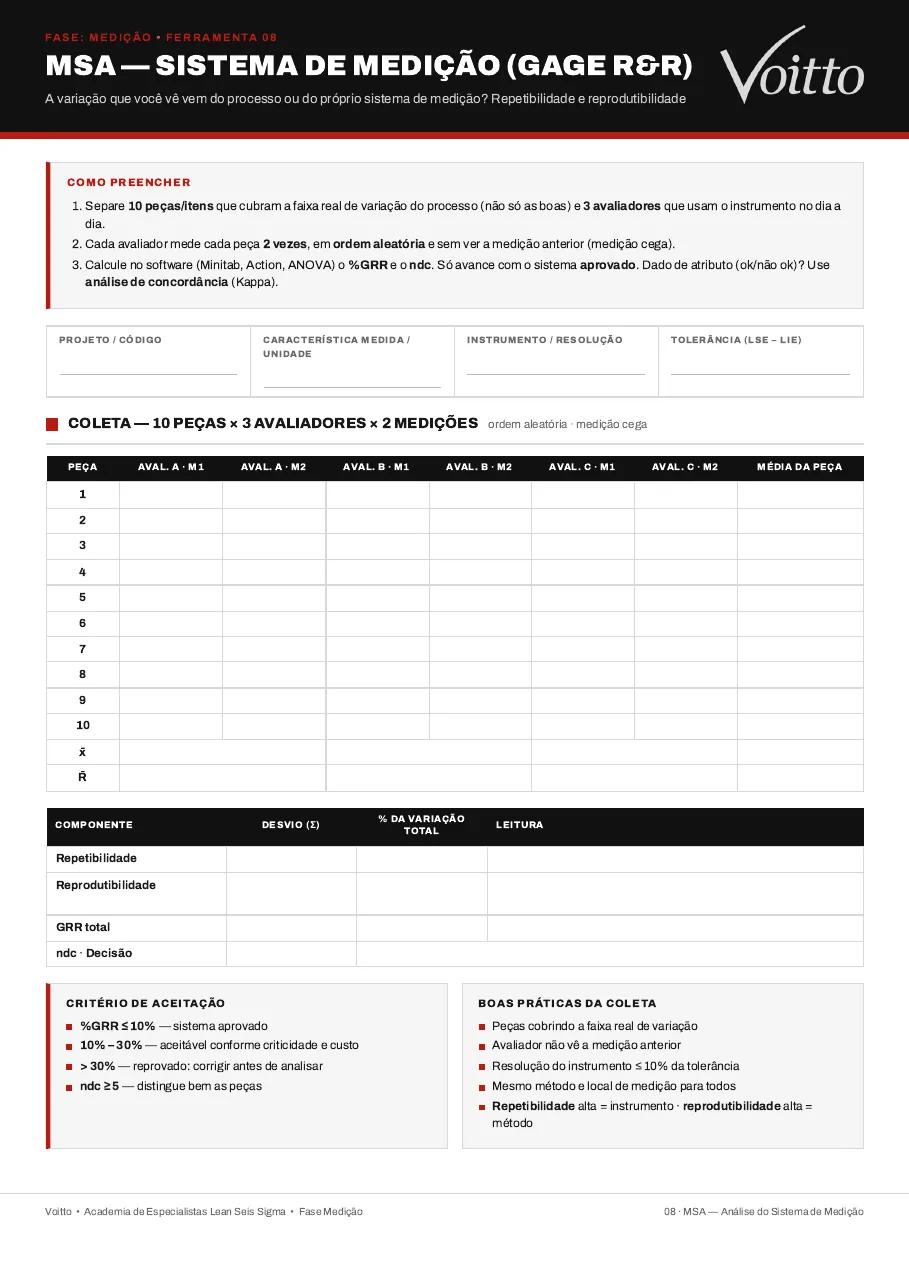
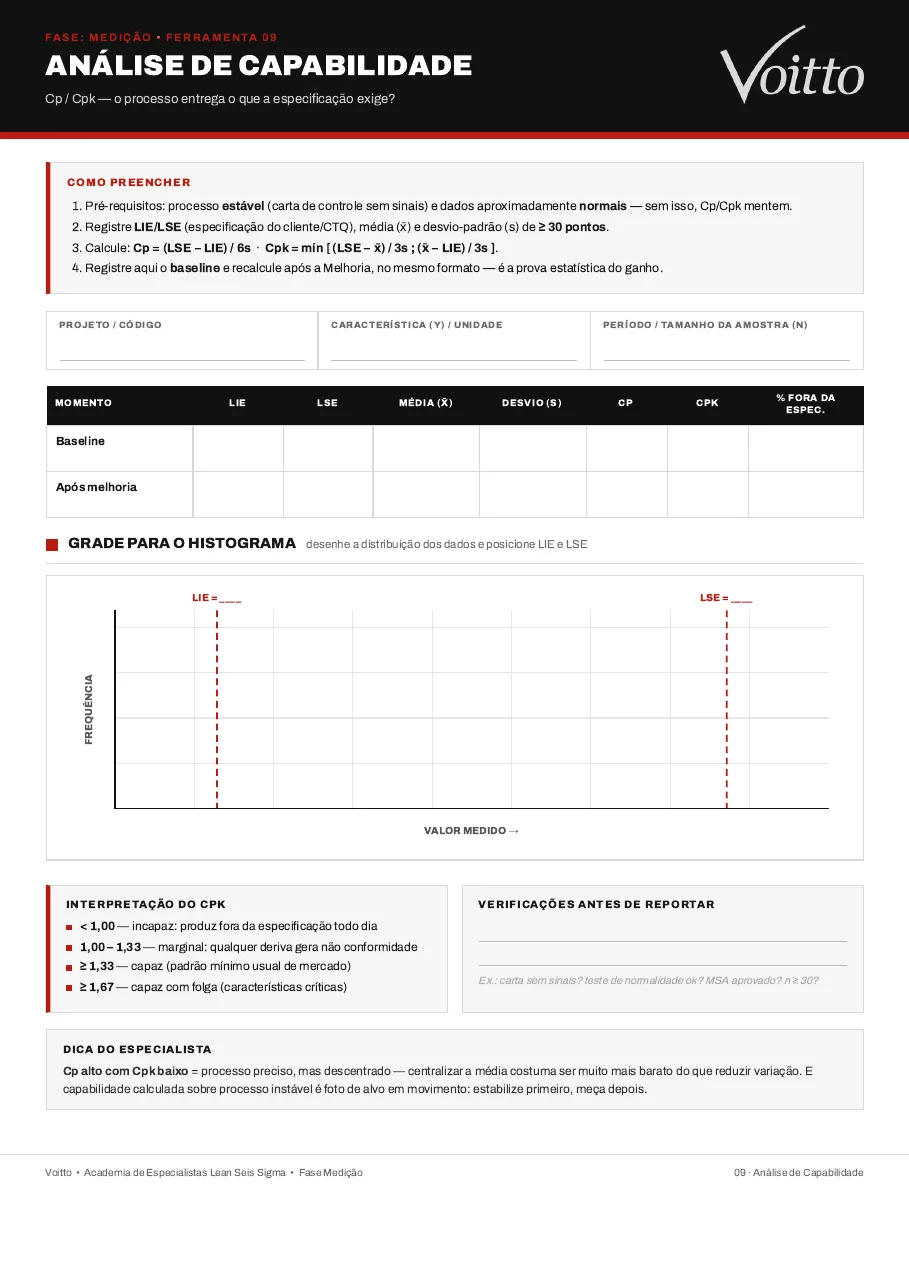
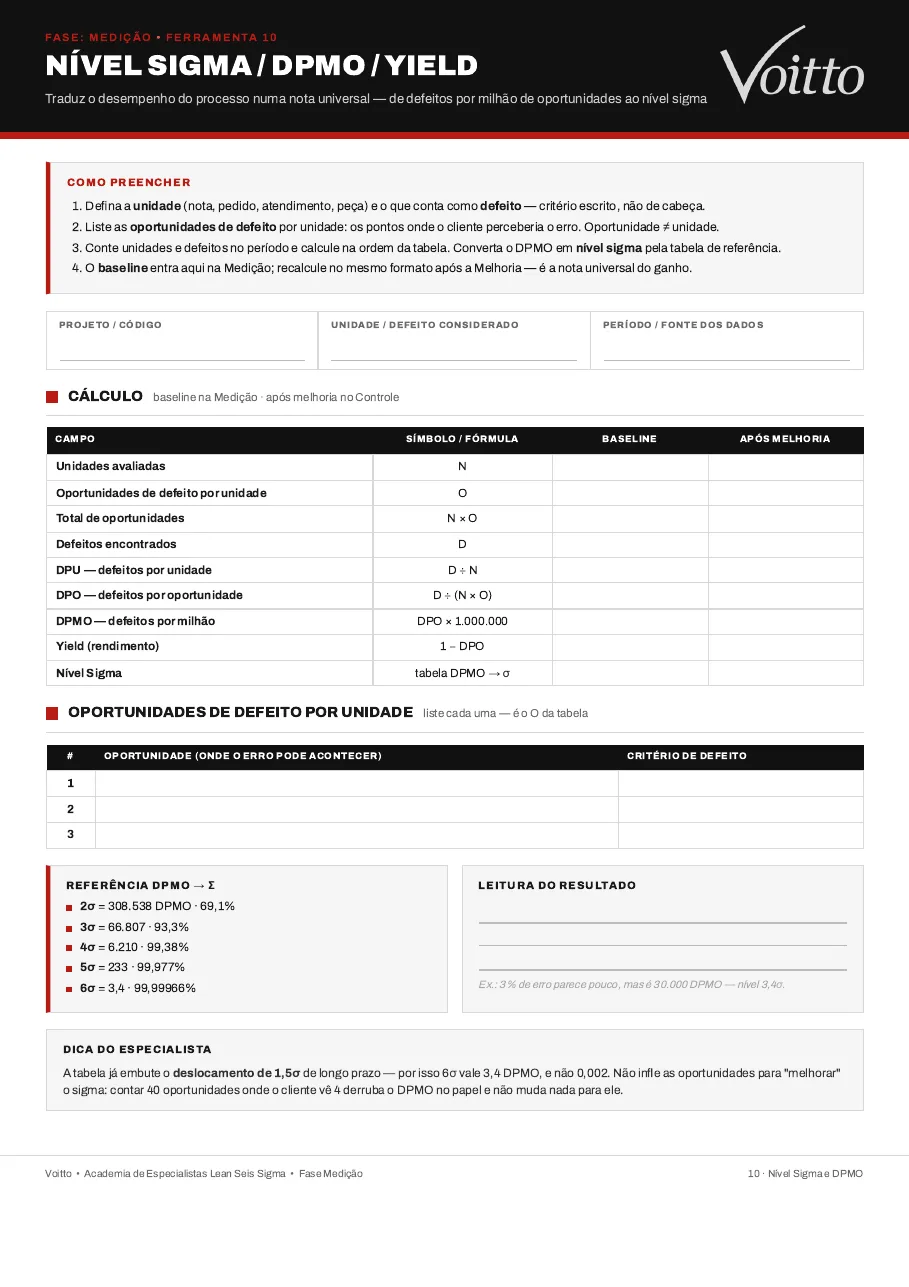
Na Academia Lean Seis Sigma da Voitto, cada teste vira uma folha de projeto. A gente separou quatro preenchidas, uma para cada ramo da árvore. Cada miniatura abre o documento completo, com o PDF para baixar.
Experimentar: o planejamento de experimentos
As ferramentas estatísticas da seção anterior olham dados que o processo já produziu. O planejamento de experimentos, ou DOE, faz o contrário. Ele muda os fatores de propósito, numa ordem sorteada, e mede o efeito de cada um e das combinações entre eles.
No exemplo da pintura, a ANOVA testou um fator só, a vazão. Se o time quisesse testar vazão, velocidade e tensão do eletrostático juntas, um fatorial 2³ resolveria em 8 combinações. Ele mostraria também se a velocidade só importa quando a vazão está baixa, que é o tipo de interação que testar um fator por vez nunca enxerga. O capítulo de DOE do manual do NIST traz os desenhos mais usados. O DOE entra na fase Melhorar, quando a causa já foi confirmada e falta achar o ajuste ótimo.
Medir, capabilidade e controle: as ferramentas estatísticas antes e depois da análise
Três ferramentas estatísticas cercam a análise. Uma vem antes de qualquer teste, outra mede o tamanho do problema e a última segura o ganho.
Análise do sistema de medição
Todo teste compara números, e o número vem de um instrumento e de uma pessoa. Se o medidor de camada varia 5 µm sozinho, a diferença entre as cabines pode ser ruído. A análise do sistema de medição separa a variação do processo da variação da medição. Para dado contínuo, o estudo é o Gage R&R. Para dado de atributo, a concordância entre inspetores.
Capabilidade do processo
A estatística descritiva diz onde o processo está. A capabilidade compara isso com o que o cliente pede, em índices como Cp e Cpk, ou em PPM e nível sigma para dado discreto. A planilha de capabilidade faz a conta com os seus dados. Ela vale apenas para processo estável, e é aí que entra a terceira ferramenta.
Controle estatístico de processo
A carta de controle plota o indicador no tempo, com limites calculados pela variação do próprio processo. Ela separa a variação comum da causa especial. É a base do controle estatístico de processo, na fase Controlar, e também serve na fase Medir para checar a estabilidade antes da capabilidade.
Os modelos em branco do kit cobrem as ferramentas estatísticas do DMAIC, do plano de coleta à carta de controle. Cada miniatura abre o modelo para ver e baixar.
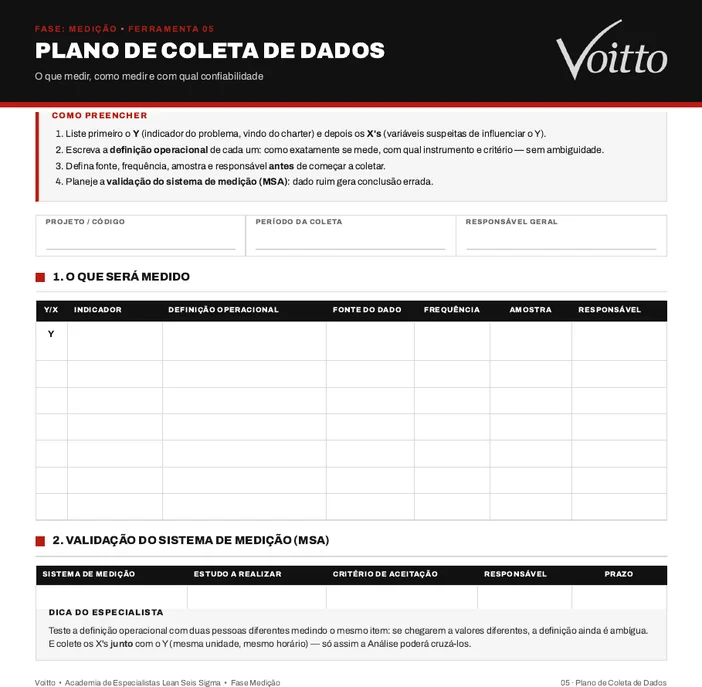
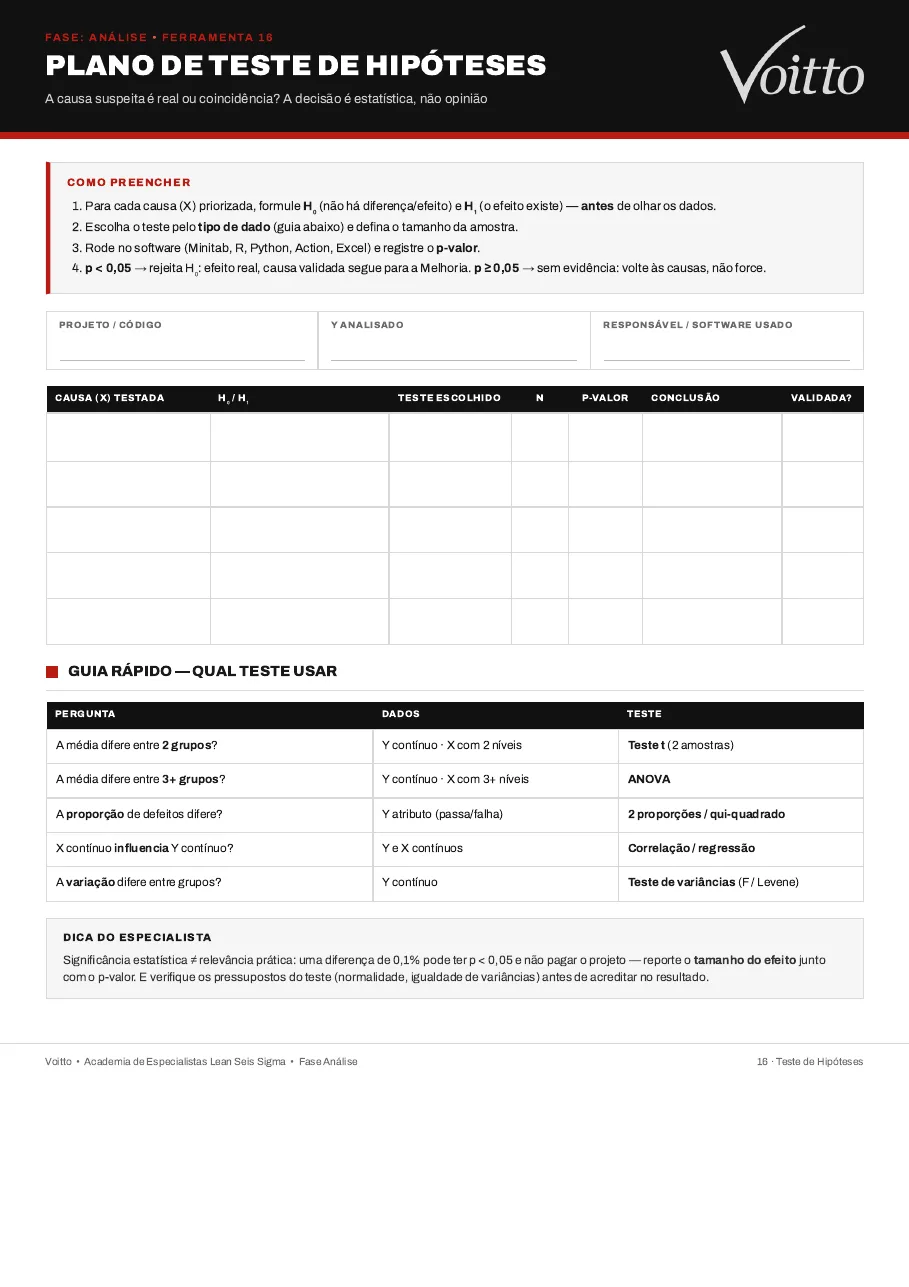
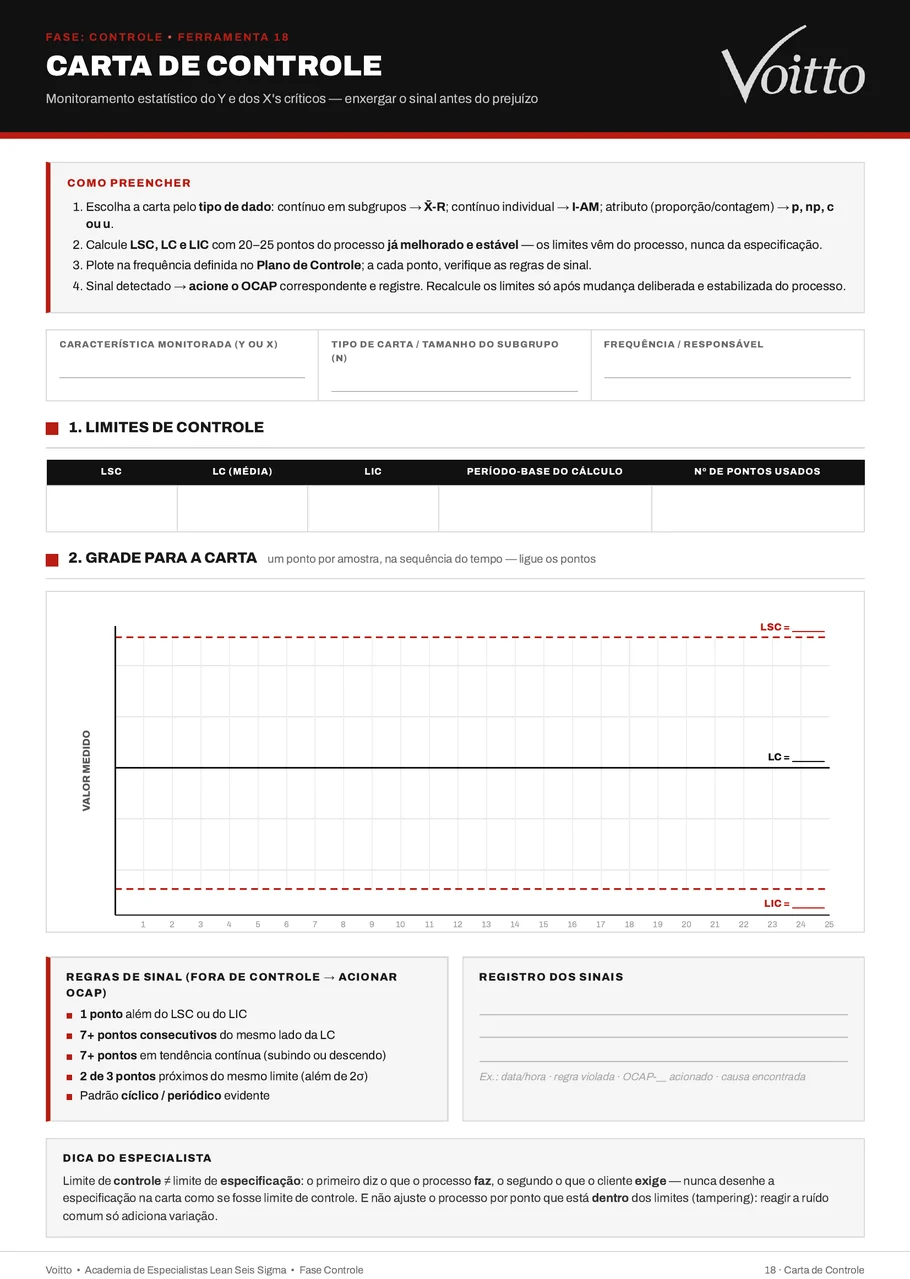
Eles fazem parte do kit de ferramentas Lean Seis Sigma, organizado na ordem do DMAIC. O dado que alimenta todos eles nasce de um plano de coleta de dados bem feito, e nenhuma das ferramentas estatísticas conserta dado coletado errado.
Ferramentas estatísticas, 7 ferramentas da qualidade e análise estatística
Três nomes parecidos costumam se misturar nas buscas e nas apostilas. As 7 ferramentas da qualidade são uma lista fechada de Kaoru Ishikawa: fluxograma, folha de verificação, Pareto, Ishikawa, histograma, dispersão e carta de controle. Elas são gráficas e simples, pensadas para qualquer operador usar. Várias têm base estatística, mas nenhuma testa uma hipótese.
As ferramentas estatísticas deste guia começam onde as sete param. O histograma mostra a forma, o intervalo de confiança diz quanto confiar na média. O diagrama de dispersão mostra a nuvem, a regressão dá o valor-p e a equação. Num projeto, as duas famílias andam juntas: as sete levantam a suspeita e a estatística prova.
Já a análise estatística é o processo inteiro, da coleta à conclusão, em qualquer área, da pesquisa acadêmica ao marketing. Este guia trata das técnicas aplicadas à melhoria de processos.
Erros comuns com ferramentas estatísticas
- Ler o valor-p como tamanho do efeito. Um valor-p pequeno diz que a diferença dificilmente é acaso. Ele não diz se ela importa. No exemplo, 8,7 µm entre cabines importa; 0,5 µm com amostra enorme também daria significativo.
- Testar com instrumento ruim. Sem MSA, o teste pode comparar ruído de medição. Faça o Gage R&R antes.
- Ignorar a distribuição normal quando ela importa. Com amostra pequena e cauda longa, o teste t erra. Olhe o histograma e, se precisar, troque pelo não paramétrico.
- Fazer vários testes t no lugar da ANOVA. Com três grupos, três testes a 5% elevam o risco de falso alarme para perto de 14%.
- Confundir correlação com causa. No capítulo 27 eu lembro que “a correlação não implica causalidade”. A causa precisa de um mecanismo plausível e, quando dá, de um experimento.
- Extrapolar a regressão. A reta vale na faixa em que os dados foram coletados, e não além dela.
- Decidir o teste depois de ver o dado. Escolha o teste, o α e o tamanho de amostra antes da coleta. Trocar de teste até dar significativo é pescar resultado.
Excel, Minitab ou Python?
As cinco contas deste guia cabem no Excel, e a planilha prova isso com fórmulas abertas. Para testes não paramétricos, Gage R&R, DOE e capabilidade não normal, um software estatístico poupa horas. O Minitab é o padrão dos projetos Seis Sigma e é o que eu uso nos exemplos práticos do livro. Python, com SciPy e statsmodels, faz tudo isso de graça para quem programa. Foi por ele que os valores-p deste guia passaram pela segunda conferência.
O software importa menos que a escolha certa entre as ferramentas estatísticas. Software nenhum avisa que a amostra foi escolhida a dedo, ou que o dado pareado foi tratado como independente.
Por onde começar com as ferramentas estatísticas
Para começar com ferramentas estatísticas, pegue um problema do seu processo que já tem dado. Escreva o Y e as duas ou três suspeitas de X. Abra a aba de escolha da planilha e responda as seis perguntas para cada par. O teste indicado vai dizer que dado falta coletar e quanto. A primeira vez que um valor-p derruba uma certeza antiga da área é um gás para o time. A partir dali, a reunião começa a pedir dado em vez de opinião.
No capítulo 24 do livro, eu abro com uma frase de Deming que resume o espírito deste guia: “Sem dados, você é apenas mais uma pessoa com uma opinião”. Se você quer aplicar as ferramentas estatísticas num projeto real, com alguém revisando cada teste, conheça as academias de certificação da Voitto. Na Academia Lean Seis Sigma, 259 projetos avaliados somam R$ 180,8 milhões de ganho estimado. É nesse tipo de projeto que eu ensino a escolher o teste antes de abrir o software.