7 ferramentas da qualidade: quais são, quando usar e planilha com exemplo
Fluxograma, folha de verificação, Pareto, Ishikawa, histograma, dispersão e carta de controle: a pergunta que cada uma responde, a fase do DMAIC, um problema atravessando as sete e a planilha com as contas prontas.

As 7 ferramentas da qualidade estão no programa de todas as turmas de gestão da qualidade em que eu dou aula. São turmas na FGV, na UFJF, na PUC e na UFV. É a lista mais conhecida do assunto, cai em prova e aparece em qualquer apostila. Saber a lista, porém, resolve pouca coisa. Quem melhora um processo sabe qual ferramenta responde a qual pergunta. E sabe em que ordem elas se encaixam. Quem só decora a lista acaba preenchendo gráfico.
Eu aprendi a ordem das ferramentas da qualidade no projeto real, e não na sala de aula. A minha formação acadêmica ficava longe do que acontecia no chão de fábrica. Foi na Votorantim Metais, liderando projeto como White Belt, que a sequência fez sentido. Primeiro a gente entende o processo. Depois conta, prioriza e procura a causa. Só então controla.
Este guia é o ponto de partida do blog para as ferramentas da qualidade. Ele explica o que cada uma faz, onde entra no DMAIC e leva você à página completa de cada ferramenta. Também mostra um único problema atravessando as sete, com os números calculados numa planilha que você baixa e usa com os seus dados.
O que são as 7 ferramentas da qualidade
As 7 ferramentas da qualidade são técnicas gráficas e estatísticas simples para entender, medir e resolver problemas de processo. São o fluxograma, a folha de verificação, o Pareto, o Ishikawa, o histograma, o diagrama de dispersão e a carta de controle. Kaoru Ishikawa as reuniu nos anos 1960 para que qualquer operador analisasse dados.
O registro histórico está no capítulo 2 do Guia Prático Lean Seis Sigma, “Melhoria Contínua e Gestão da Qualidade”. Na página 12 eu escrevi que Ishikawa, “entusiasta do Círculo de Controle de Qualidade, reuniu sete ferramentas para assegurar a qualidade”. O mesmo trecho diz para que elas servem: “analisar, mensurar e propor soluções aos problemas que impactam no desempenho e no resultado das organizações”.
A ideia por trás da lista era democrática. Ishikawa queria que o operador e o supervisor resolvessem problema com papel, lápis e conta simples, sem depender de um estatístico. A JUSE, a união japonesa de cientistas e engenheiros, difundiu os círculos de controle da qualidade a partir de 1962. Eles trabalhavam com esse tipo de ferramenta. É por isso que as ferramentas da qualidade continuam atuais: elas cabem em qualquer área, da linha de produção ao financeiro.
Vale saber de uma variação antes de seguir. Algumas listas trocam o fluxograma pela estratificação, que separa os dados em grupos comparáveis (por turno, máquina ou fornecedor). As duas versões aparecem em livro e em concurso. Neste guia eu sigo a lista do meu livro, com o fluxograma, e trato a estratificação como um jeito de usar as outras seis.
As 7 ferramentas da qualidade, quando usar cada uma e a fase do DMAIC
A melhor forma de guardar as ferramentas da qualidade é pela pergunta que cada uma responde. O quadro abaixo junta a pergunta e a fase do método DMAIC em que ela costuma entrar. O nome leva à página com o passo a passo. O modelo do kit abre aqui mesmo, para você ver e baixar.
| Ferramenta | Pergunta que ela responde | Fase do DMAIC | Modelo |
|---|---|---|---|
| Fluxograma | Por onde o processo passa, onde decide e onde volta? | Medir | abrir o modelo M04 |
| Folha de verificação | Quantas vezes cada tipo de problema acontece? | Medir | abrir o modelo M07 |
| Diagrama de Pareto | Quais poucas categorias concentram a maior parte? | Analisar | abrir o modelo A11 |
| Diagrama de Ishikawa | Que causas possíveis existem, em cada família? | Analisar | abrir o modelo A12 |
| Histograma | Como os valores se distribuem em torno da especificação? | Medir | abrir o modelo M09 |
| Diagrama de dispersão | Quando X muda, Y muda junto? | Analisar | abrir o modelo A15 |
| Carta de controle | O processo está estável ou apareceu uma causa especial? | Controlar (e Medir) | abrir o modelo C23 |
O kit não traz um histograma isolado porque ele vive dentro da análise de capabilidade, que parte da distribuição dos dados. Os outros seis modelos são preenchíveis e fazem parte do kit de ferramentas Lean Seis Sigma, com 25 ferramentas na ordem do DMAIC.
Fluxograma: o processo antes do número
O fluxograma desenha as etapas, as decisões e os retornos do processo. Entre as ferramentas da qualidade, ele vem primeiro porque mostra onde o dado nasce e onde o defeito pode ser detectado. Sem ele, o time discute um processo que cada um imagina de um jeito. Os símbolos do fluxograma são poucos, e o erro mais comum é desenhar o processo como deveria ser, e não como ele roda.
Folha de verificação: o dado que nasce certo
A folha de verificação é um formulário de contagem, preenchido no local e na hora do fato. Das sete ferramentas da qualidade, é a única que produz dado; as outras consomem. Por isso a definição de cada categoria vem antes da coleta. Se o operador puder escrever o motivo com as próprias palavras, o Pareto da semana seguinte vira uma lista de sinônimos.
Diagrama de Pareto: onde está a maior parte
O Pareto ordena as categorias da maior para a menor e acumula o percentual. Ele separa os poucos vitais dos muitos triviais e decide onde o time gasta energia. O ponto de corte de 80% é uma referência, e o Pareto pede leitura: duas categorias somando 70% já justificam foco.
Diagrama de Ishikawa: as causas possíveis, organizadas
O Ishikawa, ou espinha de peixe, organiza as hipóteses de causa em famílias. O padrão são os 6M: máquina, método, material, mão de obra, medição e meio ambiente. Ele organiza o brainstorming e evita que o time pule para a primeira causa que alguém falou alto. O detalhe que mais se perde é que o diagrama lista hipóteses. A causa só vira causa depois de confirmada com dado.
Histograma: a forma da variação
O histograma agrupa medições em classes e mostra a frequência de cada uma. No capítulo 24 do livro, na página 250, eu resumo o que ele entrega: “avaliar a forma aproximada dos dados, a localização dos valores centrais e a dispersão”. A média sozinha esconde isso. Dois processos com a mesma média podem ter um quase tudo dentro da especificação e o outro com a cauda inteira para fora.
Diagrama de dispersão: duas variáveis juntas
O diagrama de dispersão coloca uma variável em cada eixo e mostra se elas andam juntas. A matriz de correlação transforma a nuvem de pontos em número, o coeficiente r. A regra de ouro é que correlação mostra associação. A causa precisa de um mecanismo plausível e, quando o assunto é sério, de um teste.
Carta de controle: o processo ao longo do tempo
A carta de controle plota o indicador no tempo. Ela tem uma linha central e limites calculados a partir da própria variação do processo. Ela separa a variação comum, que é do sistema, da causa especial, que tem nome e endereço. É a ferramenta que segura o ganho depois do projeto e a base do controle estatístico de processo.
Em que ordem usar as ferramentas da qualidade
As ferramentas da qualidade não competem entre si. Elas formam uma sequência, e cada uma entrega o insumo da seguinte. O fluxograma mostra onde medir. A folha de verificação conta. O Pareto prioriza o que a folha contou. O Ishikawa abre as causas do item priorizado. Histograma e dispersão testam as hipóteses com medição. E a carta de controle vigia se a melhoria se manteve.
No capítulo 14 do livro, sobre o ciclo PDCA, a lista de ferramentas traz essa mesma divisão de trabalho. Na página 126 está escrito que “Folha de Verificação e Histograma: podem ser empregados para mensurar o problema”, enquanto Pareto, dispersão e Ishikawa aparecem para analisar. A lógica vale igual para quem gira PDCA, MASP ou DMAIC.
A ordem das ferramentas da qualidade não é rígida. Em problema pequeno, uma folha de verificação e um Pareto bastam para decidir. Em problema de variação contínua, como peso, tempo ou dimensão, o histograma e a carta de controle carregam o diagnóstico. O que não funciona é inverter a lógica. Montar um Ishikawa bonito antes de saber qual defeito importa é um exemplo. Calcular limites de controle num processo que ninguém desenhou é outro.
Um problema atravessando as 7 ferramentas da qualidade
Ferramenta explicada uma por uma parece fácil. O difícil é ver como a saída de uma vira a entrada da outra. Por isso a planilha deste guia usa um único problema, fictício e marcado como exemplo, em todas as abas. É uma injetora de tampas plásticas de 5,00 g, com especificação de 4,90 g a 5,10 g. O refugo está alto e há peças fora do peso.
 Planilha gratuita: as 7 ferramentas da qualidade em uma planilha. Você digita em dois lugares, a aba de medições e a folha de verificação. As fórmulas fazem o resto. Elas ordenam o Pareto com a linha de 80% e definem as classes do histograma pela regra de Sturges. Também calculam a correlação, a reta da dispersão e os limites da carta I-AM.
O exemplo preenchido vem marcado como fictício, para ensinar a leitura. Funciona no Excel, no Google Planilhas e no LibreOffice, sem macro. Clique na imagem para ver as abas e baixar.
1. Fluxograma: oito passos e duas decisões
A aba do fluxograma mostra o processo em grade, com oito passos. São eles resina liberada, secagem, injeção, resfriamento, inspeção visual, pesagem, embalagem e expedição. Duas etapas são decisões. Na inspeção visual, a tampa com defeito vira refugo e ganha uma marca na folha. Na pesagem, uma peça por hora vai à balança. A grade ainda indica onde nasce cada dado. A temperatura do molde sai do passo 3, a contagem de defeitos do passo 5 e o peso do passo 6.
2. Folha de verificação: 148 refugos numa semana
Os operadores marcaram cada tampa refugada por tipo de defeito, de segunda a sexta, em sete categorias fechadas. A semana somou 148 refugos. A terça teve 40, o maior total do período, e 21 deles foram de tampa incompleta. Guarde esse detalhe, porque ele volta mais adiante.
3. Pareto: três defeitos, 82,4% do refugo

Ordenada, a folha conta outra história. Tampa incompleta tem 64 ocorrências, 43,2% do total. Rebarba tem 41, e as duas juntas chegam a 70,9%. Com a rosca deformada, 17 ocorrências, o acumulado passa de 80% e para em 82,4%. A planilha marca essas três como vitais. O time decide atacar primeiro a tampa incompleta, que sozinha responde por quase metade do refugo.
4. Ishikawa: sete causas, uma confirmada
A reunião de causa e efeito levantou sete hipóteses nas seis famílias. A aba do Ishikawa tem uma coluna que quase nenhum modelo traz: a situação de cada causa, com a evidência ao lado. Uma causa termina confirmada, o controle de temperatura do molde sem alarme de desvio. Outra fica como hipótese forte, a partida do turno sem tempo mínimo de aquecimento. A umidade da resina é descartada, porque a secagem de 4 horas está registrada em todos os lotes. As outras quatro seguem como hipóteses à espera de dado.
A causa confirmada só chegou a esse status por causa das três abas seguintes. É a ordem que o Ishikawa pede: ele levanta a suspeita e outra ferramenta prova.
5. Histograma: média no alvo, cauda para baixo
As 50 pesagens horárias têm média de 4,995 g e mediana de 4,999 g, praticamente no alvo de 5,00 g. O desvio-padrão é 0,042 g. A regra de Sturges, k = 1 + 3,322 × log 50, dá 6,64 e arredonda para 7 classes de 0,028 g cada. Quem olhasse só a média diria que o processo vai bem.
O histograma desmente. A assimetria é de −1,01, uma cauda longa para o lado leve. A primeira classe, de 4,868 g a 4,896 g, tem duas peças abaixo do limite inferior de 4,90 g, ou 4% das pesagens. Nenhuma passou do limite superior. O problema do peso, então, tem um lado só: algumas horas produzem tampa leve, que é exatamente o que uma tampa incompleta pesa.
O passo seguinte ao histograma é comparar a distribuição com a especificação em números, o Cp e o Cpk. A planilha de capabilidade faz essa conta com os mesmos dados.
6. Dispersão: a temperatura acompanha o peso
A aba de dispersão cruza as mesmas 50 horas com a temperatura do molde lida no painel. A correlação de Pearson é 0,766, forte e direta: quando o molde esfria, a tampa sai mais leve. O r² de 58,7% diz que a temperatura acompanha mais da metade da variação do peso. A reta da regressão tem inclinação de 0,0109 g por grau. Isso significa cerca de 0,11 g a menos a cada 10 °C de queda. A 60 °C, a reta prevê 5,000 g, o alvo.
O mecanismo é plausível, e isso importa tanto quanto o número. Molde frio solidifica o plástico antes de a cavidade encher, e falta material na peça. É por isso que a causa do Ishikawa passou de hipótese a confirmada, com a ressalva de que um experimento controlado fecharia a prova.
7. Carta I-AM: as duas horas que a média escondia
Como sai uma pesagem por hora, não existe subgrupo. A carta indicada é a de valores individuais com amplitude móvel. No capítulo 31, na página 452, eu explico que ela serve “quando o tamanho da amostra é igual a uma unidade por período de medição (subgrupo = 1)”. A planilha calcula a média de 4,995 g e a amplitude móvel média de 0,047 g. Os limites ficam em média mais ou menos 2,66 vezes essa amplitude, como mostra o manual de estatística do NIST. Dá 5,120 g em cima e 4,870 g embaixo.

A carta acusa duas horas. A hora 19 pesou 4,868 g, abaixo do limite inferior: foi a primeira hora do turno 2, na terça, com o molde a 49,5 °C. A hora 37 pesou 4,880 g e ficou dentro dos limites da carta I. Mas o salto em relação à hora anterior foi de 0,174 g, acima do limite da amplitude móvel, de 0,154 g. As duas são as peças abaixo da especificação que o histograma tinha mostrado. E a terça do pico de tampa incompleta na folha de verificação é o dia da hora fria.
Aqui as sete ferramentas da qualidade fecham o círculo. O fluxograma disse onde medir e a folha contou. O Pareto escolheu o defeito, e o Ishikawa listou as suspeitas. O histograma mostrou a cauda, a dispersão ligou a cauda à temperatura e a carta apontou as horas. A ação deixa de ser “treinar os operadores” e vira uma coisa específica. Alarme de temperatura no molde, tempo mínimo de aquecimento na troca de turno e a mesma carta vigiando se funcionou.
As sete preenchidas num projeto da Academia
A planilha ensina a conta. Falta ver as ferramentas da qualidade preenchidas do jeito que um projeto as documenta. Para isso, a gente separou os documentos de um mesmo projeto-exemplo da Academia Lean Seis Sigma da Voitto, o GB-2026-041. O problema é o sobrepeso no envase de biscoitos de uma linha de produção alimentícia. Cada miniatura abre o documento completo, com o PDF para baixar.
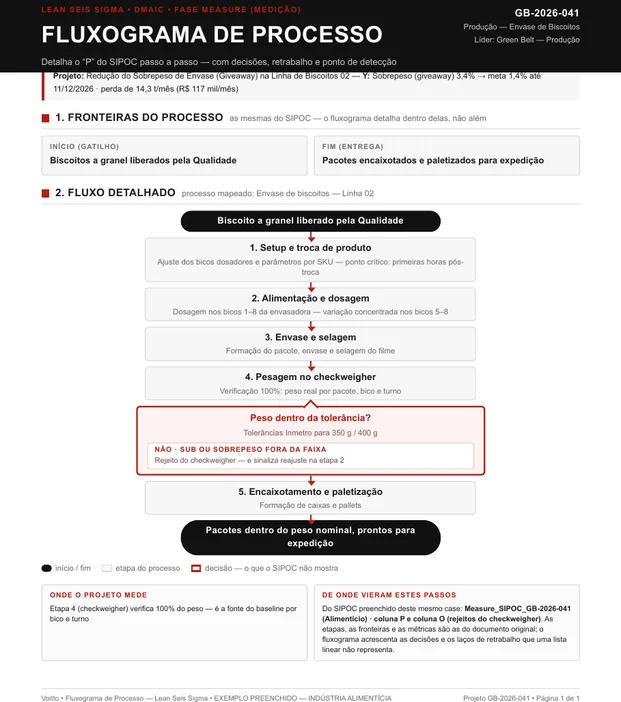
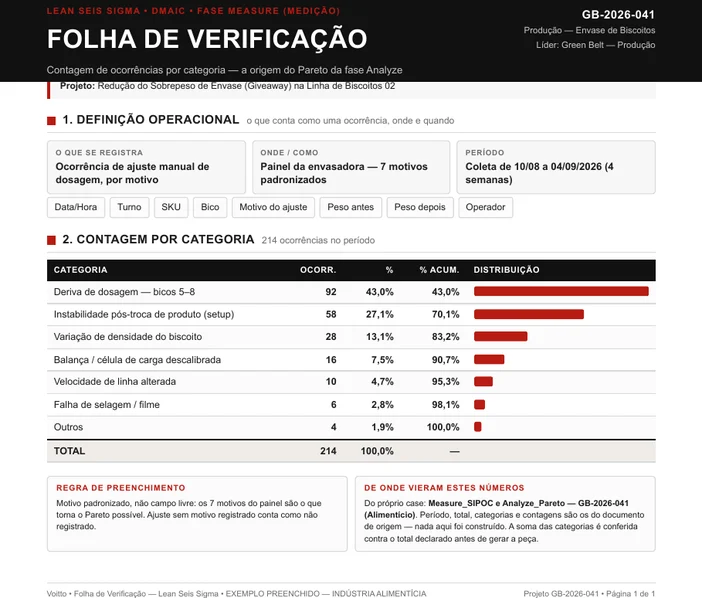
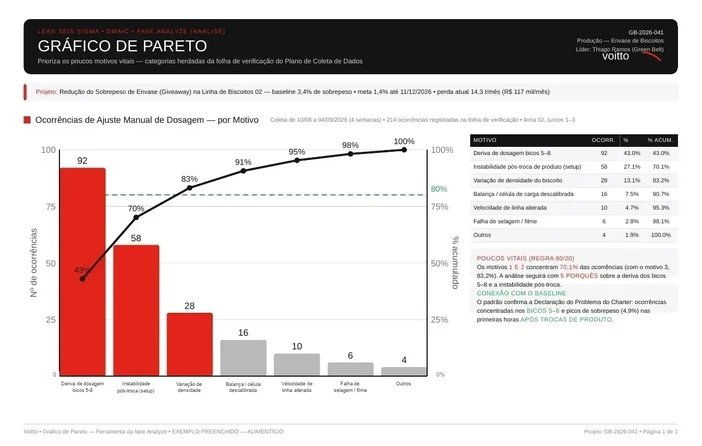
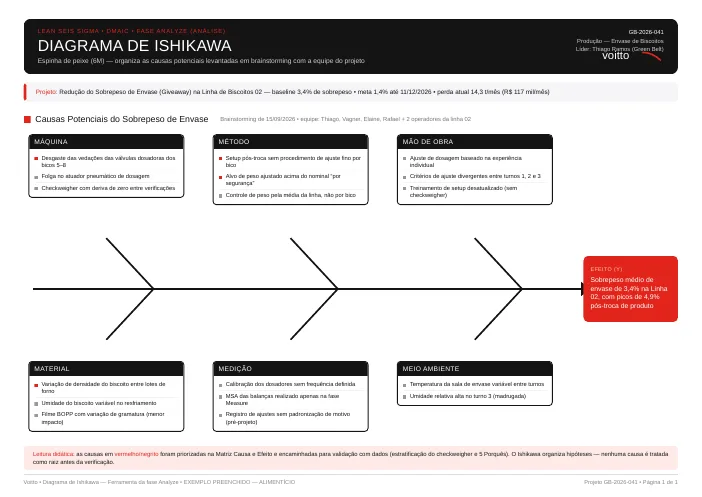
Repare como o projeto encadeia as ferramentas da qualidade, documento por documento. O fluxograma aponta o checkweigher como o ponto que pesa 100% dos pacotes. A folha de verificação conta 214 ajustes manuais de dosagem em quatro semanas, separados em sete motivos padronizados no painel da máquina. O Pareto mostra que dois motivos somam 70,1% desses ajustes, e o Ishikawa abre as causas do sobrepeso nas seis famílias.
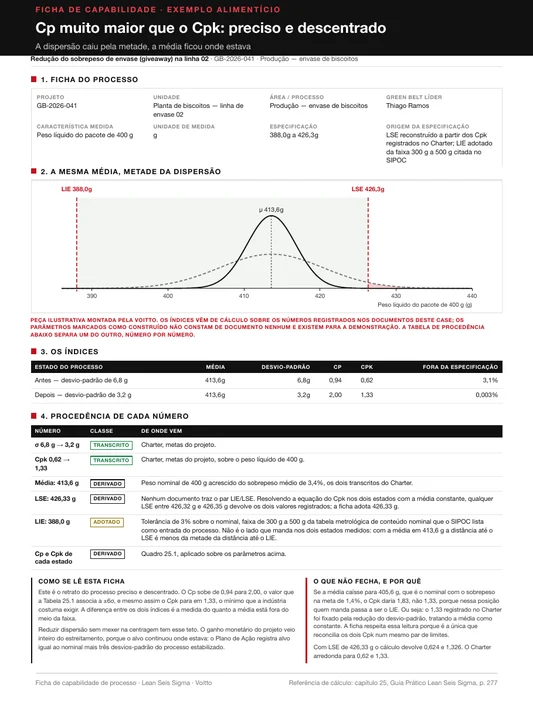
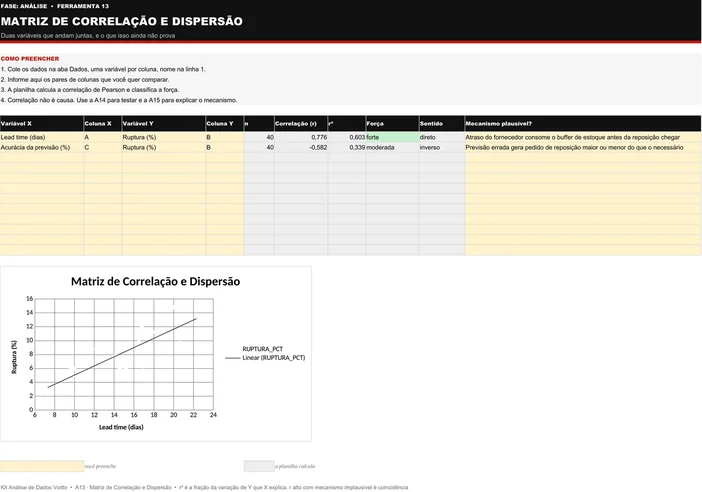
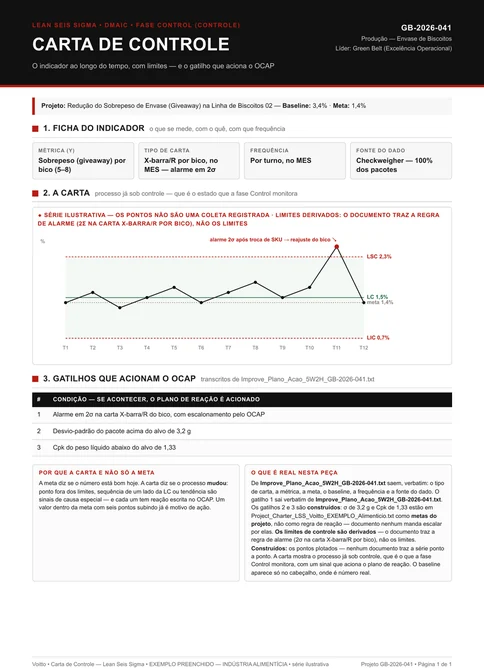
A ficha de capabilidade mostra a distribuição do peso. O desvio-padrão cai de 6,8 g para 3,2 g, e o Cpk sobe de 0,62 para 1,33. A carta de controle, por fim, é uma X-barra e R por bico. Ela vigia o processo na fase Controlar e traz o gatilho que aciona o plano de reação. Só a dispersão vem de outro caso, porque o projeto do envase não traz esse diagrama entre os documentos. É uma distribuidora que cruzou lead time e ruptura e achou r de 0,776.
Ferramentas que trabalham junto com as sete
As ferramentas da qualidade cobrem medir e analisar muito bem. Um projeto completo precisa de mais algumas, para definir o problema antes e para decidir e implantar a solução depois. São estas as que mais aparecem ao lado delas, cada uma com página própria no blog e modelo no kit.
| Ferramenta | Para que serve ao lado das sete | Modelo |
|---|---|---|
| SIPOC | Fecha as fronteiras do processo antes do fluxograma | abrir o modelo M03 |
| 5 Porquês | Desce de uma causa do Ishikawa até a raiz | abrir o modelo A13 |
| Matriz de causa e efeito | Pontua as causas do Ishikawa para escolher o que verificar primeiro | abrir o modelo A14 |
| FMEA | Antecipa modos de falha e prioriza pelo risco | abrir o modelo A17 |
| Matriz esforço × impacto | Escolhe entre as soluções o que fazer primeiro | abrir o modelo I18 |
| Plano de ação 5W2H | Transforma a solução escolhida em tarefa com dono e prazo | abrir o modelo I20 |
| Capabilidade do processo | Transforma o histograma em Cp e Cpk contra a especificação | abrir o modelo M09 |
No exemplo da tampa, o caminho natural depois da carta seria justamente esse. Os 5 Porquês desceriam da “partida do turno sem aquecimento” até o padrão que faltava. A matriz esforço × impacto escolheria entre alarme, procedimento e troca do controlador. O 5W2H daria dono e prazo à escolha. Na priorização mais simples, a matriz GUT também resolve.
As sete ferramentas gerenciais da qualidade
Existe uma segunda lista, conhecida como as sete novas ferramentas ou ferramentas gerenciais da qualidade. Ela também nasceu no Japão, nos anos 1970, para os problemas que não têm número: planejar, organizar ideias e desdobrar objetivos. Se as ferramentas da qualidade básicas trabalham com dado medido, as gerenciais trabalham com informação verbal e com decisão.
- Diagrama de afinidade: agrupa dezenas de ideias soltas em temas.
- Diagrama de relações: mostra quais problemas causam quais outros, com setas entre eles.
- Diagrama de árvore: desdobra um objetivo em meios cada vez mais concretos. É a base do desdobramento de metas.
- Diagrama de matriz: cruza duas listas e marca a força da relação, a mesma lógica da matriz de causa e efeito.
- Matriz de priorização: pondera critérios para escolher entre opções. É a mesma família da matriz GUT.
- Diagrama de processo decisório (PDPC): antecipa o que pode dar errado num plano e prepara a contramedida.
- Diagrama de setas: sequencia as atividades e acha o caminho crítico, como na técnica PERT.
Na prática de projeto, as gerenciais aparecem mais no Definir e no Melhorar, e as básicas no Medir e no Analisar. Quem domina as básicas primeiro tem mais facilidade com as outras, porque aprende a separar opinião de evidência.
Erros comuns com as ferramentas da qualidade
- Começar pelo Ishikawa. Sem Pareto, o time abre causas de um problema que talvez nem seja o principal.
- Folha de verificação com campo livre. Cada um escreve o motivo de um jeito e a contagem perde o sentido.
- Ler o histograma só pela média. A média do exemplo estava no alvo, e mesmo assim 4% das peças saíram leves.
- Tratar correlação como prova. Sem mecanismo plausível e sem teste, r alto pode ser coincidência.
- Usar o limite da especificação como limite de controle. A especificação é o que o cliente pede; o limite de controle é o que o processo faz.
- Escolher a carta errada. Uma medição por período pede carta I-AM; subgrupos pedem X-barra e R.
- Parar no gráfico. Toda ferramenta termina numa decisão escrita, ou foi só um desenho.
Boa parte desses erros some quando as ferramentas da qualidade são usadas dentro de um método, com uma pergunta por etapa. É o papel da gestão da qualidade no dia a dia e do projeto de melhoria quando o problema é maior. As duas contas mais trabalhosas, o histograma e a carta de controle, já estão prontas na planilha deste guia.
Por onde começar com as ferramentas da qualidade
Para começar a usar as ferramentas da qualidade, escolha um problema pequeno e que tem dado. Baixe a planilha, apague o exemplo e coloque uma semana de contagem na folha de verificação. O Pareto sai sozinho. O defeito principal é de medida, como peso, tempo ou dimensão? Então registre uma medição por hora e deixe o histograma e a carta trabalharem.
Use os modelos do kit para não gastar tempo desenhando formulário. Quando precisar do passo a passo completo, entre na página de cada ferramenta. O primeiro gráfico que muda uma decisão da sua área é um gás para o time. Ele prova que a ferramenta funciona ali dentro, e não só na apostila.
Se você quer aplicar tudo isso num projeto de verdade, com alguém revisando cada etapa, conheça as academias de certificação da Voitto. É onde eu ensino as ferramentas da qualidade com projeto real. Somados, os 259 projetos avaliados na Academia Voitto de Lean Seis Sigma chegam a R$ 180,8 milhões de ganho estimado. O livro fica como consulta, com um capítulo para cada etapa, do histograma no capítulo 24 às cartas de controle no capítulo 31.